
Como o tratamento de superfície melhora o desempenho e a capacidade de alimentação do fio de soldagem de alumínio
A superfície de um fio decide se uma boa liga permanece boa
Um fabricante carrega um novo carretel de fio MIG de alumínio ER5356 de 1,2 mm, define a tensão, a velocidade de alimentação do fio e o gás de proteção de acordo com o procedimento planejado e, em seguida, observa o arco começar a oscilar. Após vinte metros de solda, a ponta de contato queima novamente. A liga está correta. As configurações estão corretas. O gás está correto. O problema geralmente é a superfície do fio – não a química da liga em si, mas a forma como a química é aplicada à solda.
Esta é uma cena comum na fabricação pesada e explicada por que os fabricantes de fios investem em tratamento de superfície. O tratamento de superfície é o conjunto de etapas de limpeza, remoção de óxido e lubrificação aplicadas após a trefilação. Isso não altera a classificação AWS, mas altera a consistência da alimentação do arame, a quantidade de porosidade que a solda contém e a duração do equipamento. Um fio que parece limpo ainda pode conter resíduos de trefilação, óxido solto ou uma camada de angústia terrível. Neste artigo, focamos no fio em si, não na anodização ou revestimento da peça acabada de alumínio.
O que significa "tratamento de superfície" para fio de soldagem de alumínio
O tratamento de superfície começa após a última final do desenho. O fio de alumínio é trefilado através de matrizes de metal duro ou diamante com lançamentos à base de óleo. É necessário um pouco de financiamento para evitar riscos, mas a quantidade que resta no fio final deve ser controlada. Muitos resíduos atraem poeira e criam fumaça no arco; Muito pouco pode fazer com que o fio vibre no revestimento. Portanto, um fabricante confiável projeta o processo de superfície em torno de uma janela operacional importante.
Limpeza e desengorduramento
A primeira etapa remove óleos de trefilação, finos de alumínio e detritos incrustados no fio. A maioria das linhas de produção utiliza uma sequência de banhos de limpeza aquosos, escovação ou limpeza e enxágue deionizado. O objetivo não é uma superfície perfeitamente seca; é uma superfície quimicamente limpa e pronta para a próxima etapa. Se o banho de limpeza não for planejado, o arame pode deixar manchas de óleo diluído que podem causar porosidade na solda.
Remoção de Óxido e Controle da Camada de Óxido
O alumínio já forma uma camada de óxido no momento em que fica exposto ao ar. Esse óxido fundido acima 2.000ºC , enquanto o metal base de alumínio derrete em 660°C . Se o óxido espesso e solto atingir a poça de fusão, ele pode se tornar uma inclusão sólida ou reter gás. O processo de tratamento de superfície remove uma camada de óxido solta e deixa uma película de óxido fina e uniforme. A espessura exata depende da liga e da aplicação pretendida, mas a consistência é o que mais importa.
Lubrificação e Acabamento Final
Após a limpeza condicionada com oxidação, o fio recebe uma camada final. Pode ser um empréstimo de filme seco, um óleo leve ou um composto de trefilação especialmente formulado. Este revestimento controla o atrito contra o revestimento, o conduíte e a ponta de contato. A quantidade ideal é fina o suficiente para evitar fumaça e porosidade, mas forte o suficiente para suportar longos cabos robóticos e altas velocidades de posicionamento. Os produtores de arame também controlaram a rugosidade final da superfície durante a última trefilação; um acabamento áspero pode raspar o interior do revestimento e lançar partículas no sistema de alimentação.
Mesmo com um revestimento perfeito, diâmetros inconsistentes prejudicam o tratamento de superfície. O ajuste entre o fio e a ponta de contato muda imediatamente quando o fio é superdimensionado ou subdimensionado. Nosso artigo sobre como tolerância de interferência metálica MIG explica por que esse problema aparece no chão de fábrica.
Capacidade de alimentação: onde o tratamento de superfície afeta a produtividade
A capacidade de alimentação é o primeiro lugar onde uma superfície mal tratada se torna óbvia. O fio deve passar por um revestimento, um conduíte e uma ponta de contato sem empenar. Cada aumento no atrito altera o arrasto nos rolos de acionamento e pode transformar um arco estável em um ninho de pássaros. A camada superficial controla grande parte desse atrito. Um fio seco ou áspero pode superaquecer a ponta de contato e queima, enquanto um fio com vazamento excessivo pode sujar o revestimento e exigir limpeza frequente.
Química Lubrificante e Controle de Resíduos
O alumínio tem um alto coeficiente de atrito em comparação com o aço, especialmente quando seco. Um financiamento compatível reduz esse atrito sem contaminar a solda. A química deve ser estável em temperaturas elevadas dentro do cabo da tocha e não deve reagir com o óxido de alumínio. O controle de resíduos é igualmente importante. Quando um fabricante muda de um carretel para outro, a carga de transporte deve ser consistente; uma camada pesada em um carrinho e uma camada seca não acontece com que o processo se comporte de maneira diferente. Para uma operação MIG de alto volume, um fio como Fio de soldagem de alumínio ER5356 com um revestimento fino e consistente torna as execuções robóticas previsíveis.
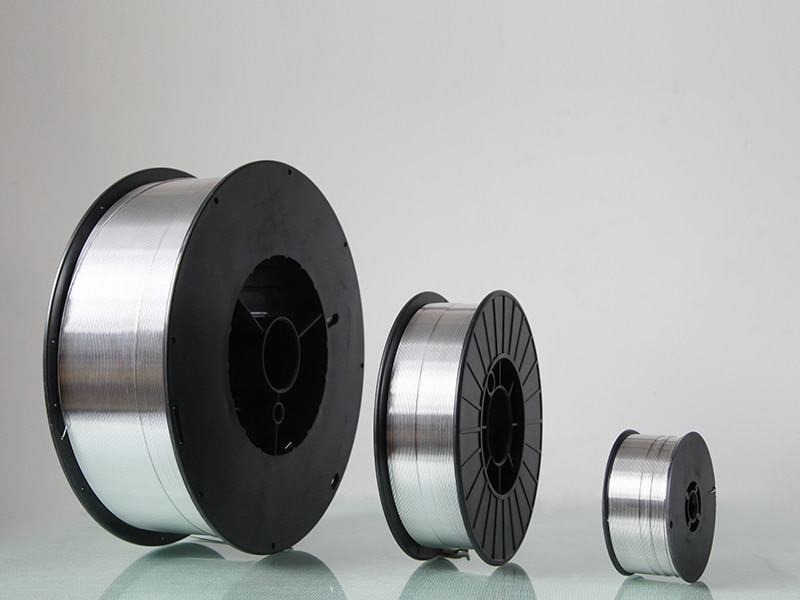 Fio de soldagem de alumínio ER5356 - Fabricante Kunliwelding Kunli é o seu atacadista de fio de soldagem de alumínio ER5356, oferecendo resistência e resistência à corrosão ideal. Adequado para marinha,... Ver Produto →
Elenco, Hélice e Diâmetro como Verificações Complementares
A condição da superfície não é tudo. Fundido e hélice descrevem o formato do fio quando um pedaço é liberado do carretel. AWS A5.10 documenta valores aceitáveise eles devem ser fornecidos de spool para spool. Se a hélice for alta, o fio pressionado contra a parede do revestimento, o atrito aumenta e o vazamento é raspado de forma irregular. Se o molde for muito pequeno, o fio poderá não endireitar antes de alcançar a ponta de contato. A superfície e a geometria devem ser verificadas em conjunto porque um transporte não consegue compensar uma geometria deficiente do fio. Operadores experientes sabem que o endereçamento comportamento alimentar de arame às vezes significa mudar a fonte do fio, não o revestimento da arma.
Qualidade de solda: porosidade, inclusões de óxido e umidade
O tratamento de superfície também afeta os resultados metalúrgicos. O óxido de alumínio atrai a umidade do ar úmido e forma óxidos hidratados. No arco de soldagem, essa umidade se dissocia em oxigênio e oxigênio. O alumínio fundido pode dissolver uma grande quantidade de hidrogênio, mas quando a poça de fusão se solidifica, a solubilidade do hidrogênio cai economicamente e o gás fica preso como porosidade. É por isso que um fio com uma camada de óxido descontrolada pode produzir porosidade mesmo quando a base de metal está limpa.
O transporte de degradação residual é uma segunda fonte de gás. Quando uma camada de óleo pesada entra no arco, ela vaporiza rapidamente. Se o gás de proteção não conseguir purgar o vapor da poça de fusão, o resultado será furos e descoloração da superfície. O tratamento superficial adequado não remove necessariamente todo o lançamento; retira o excesso e deixa uma quantidade controlada. A lógica é a mesma aplicação aos finos de alumínio resultantes da escovação. Se a superfície do fio contiver partículas soltas, essas partículas podem cair na poça de fusão e atuar como inclusões de óxido.
Para a fabricação estrutural e marítima, a porosidade não é apenas um defeito cosmético; reduz a resistência à fadiga e pode fazer com que uma solda falhe sob carga dinâmica. Enchimentos de liga de magnésio de alta resistência, como Fio de soldagem de alumínio ER5183 são frequentemente escolhidos para essas aplicações, mas a liga só funciona se a superfície do fio estiver limpa e o carregamento de transporte estiver correto.
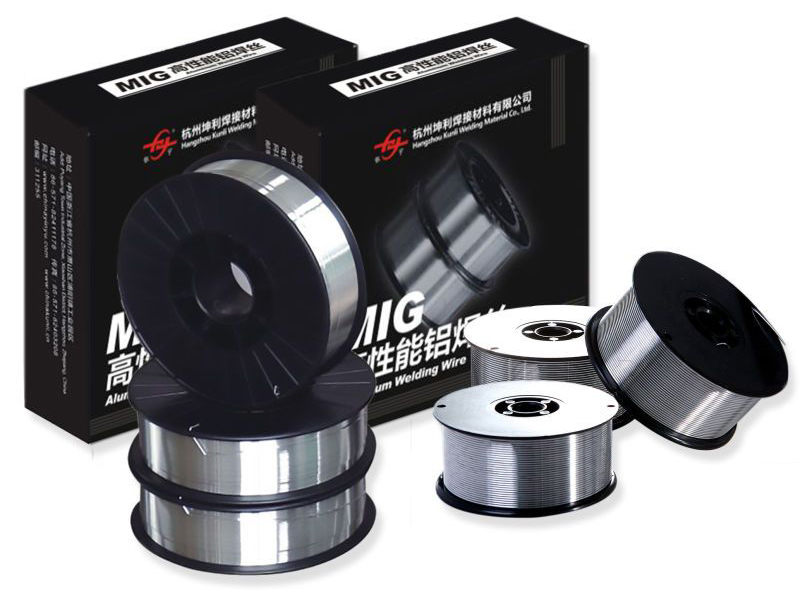 Fabricantes de fio de soldagem de alumínio ER5183 - Fornecedores Kunli Fio para soldagem de alumínio ER5183 fornecido pelo fabricante Kunli, adequado para soldagem automotiva e industrial com grande resistência e corr... Ver Produto →
Famílias de ligas têm diferentes sensibilidades superficiais
Ligas de alumínio diferentes de maneira diferente ao tratamento de superfície. Os fios 5xxx contêm magnésio são mais duros e mais abrasivos contra o revestimento, portanto a etapa de lubrificação deve ser robusta o suficiente para lidar com longas distâncias de alimentação. Eles também são mais sensíveis à umidade porque os óxidos de magnésio se formam facilmente e podem aumentar a captação de hidrogênio. Os fios 4xxx contêm silicone são mais macios e mais propensos a marcas na superfície durante a trefilação. Se a última matriz de trefilação estiver desgastada, a superfície poderá desenvolver sulcos finos que acumulem lavagem e sujeira.
A aplicação também altera os requisitos de superfície. Quando uma solda para anodizada, uma liga de enchimento é frequentemente selecionada para combinar núcleos; Fio de soldagem de alumínio e silício ER4043 é uma escolha comum para peças fundidas e alumínio modernas porque seu conteúdo de silício ajuda a mistura da solda com a base de metal. Mas uma superfície de fio mal tratada pode aparecer como listras escuras ou um acabamento anodizado turvo. Isto torna o tratamento de superfície parte da previsão de aparência, e não apenas uma preocupação mecânica.
 Fabricantes e fornecedores de fio de soldagem de alumínio ER4043 Como fabricante de fio de soldagem de alumínio ER4043 na China e fornecedores OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. Ver Produto →
O que os compradores e engenheiros de engenharia devem verificar
Os compradores geralmente comparam a composição da liga, o preço e o prazo de entrega, mas é difícil avaliar o tratamento de superfície sem fazer as perguntas certas. Existem vários fatores além do preço que devem orientar as decisões de compra por fio , e a consistência da superfície é uma delas. A tabela abaixo lista verificações práticas usadas por engenheiros de engenharia e departamentos de qualidade. Use-os para qualificar um novo fornecedor ou auditar um existente.
| Parâmetro | Por que isso afeta o desempenho | O que perguntar |
|---|---|---|
| Limpeza de superfície | Óleos e óxidos podem causar porosidade, fumaça e arco assustador. | Qual método de limpeza é usado e os resultados da inspeção estão disponíveis? |
| Tipo de lançamento e carregamento | Muito pouco aproveitamento cria mais alimentação; muito cria fumaça e porosidade. | Qual financiamento é aplicado e qual é o limite de resíduos por quilograma? |
| Elenco e hélice | A hélice alta causa fricção no revestimento e formação de ninhos de pássaros. | Quais valores de elenco e hélice AWS A5.10 são garantidos por lote? |
| Tolerância de diâmetro | O fio superdimensionado aumenta o desgaste e o superaquecimento da ponta de contato. | Qual é a tolerância do diâmetro e como ela é medida? |
| Embalagem e barreira contra umidade | O armazenamento úmido hidrata a camada de óxido e cria porosidade. | O carretel é embalado a vácuo ou fornecido com sobremesa? Qual é o prazo de validade? |
| Rastreabilidade de lote | O tratamento de superfície pode oscilar entre as execuções de produção. | Você consegue rastrear um carretel até os registros de limpeza e lubrificação? |
Um fabricante confiável deve ser capaz de fornecer números, não apenas afirmações. Se um fornecedor não puder descrever o processo de limpeza e lubrificação, o fio pode parecer aceitável e ainda assim ter um desempenho insatisfatório.
O tratamento de superfície merece um lugar nas especificações do seu fio
O tratamento de superfície não é uma etapa cosmética. É um processo funcional que determina se uma liga funciona corretamente na área de produção. A melhor concepção de fio inclui química da liga, classificação AWS, tolerância de diâmetro, ocorrência, hélice, limpeza de superfície e carga de financiamento. Quando essas variáveis são controladas, a qualidade da solda torna-se repetível e o custo do retrabalho cai.
Na Kunli Welding, tratamos o tratamento de superfície como um ponto de verificação da produção, e não como uma reflexão tardia. Nossas etapas de limpeza, condicionamento de óxido e lubrificação são verificadas antes da embalagem, e a mesma disciplina se aplica a toda a nossa linha de fios de soldagem de alumínio. Para o fabricante que já respondeu um problema de porosidade ou de queimadura, a resposta muitas vezes não é uma liga diferente; é uma superfície de fio exatamente como especificada.
NEXT:Como o fio de soldagem de alumínio 4943 afeta a aparência da solda
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319

