
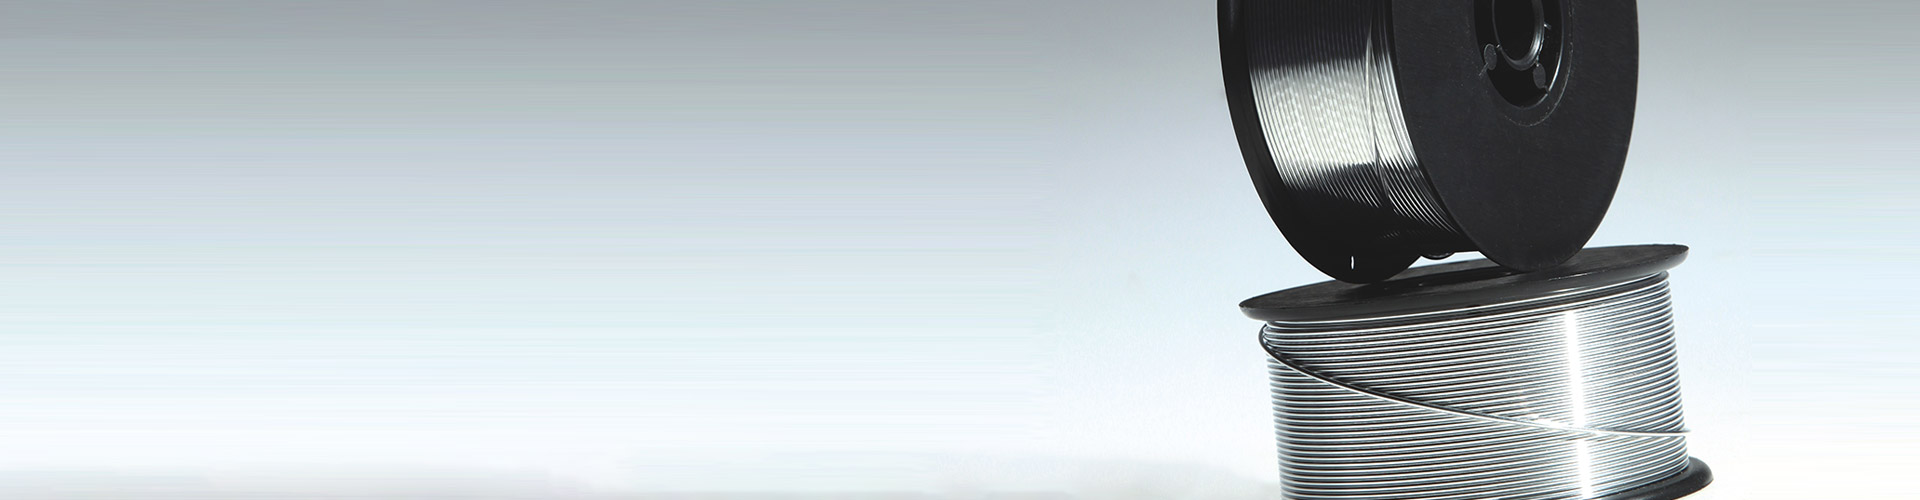


Fio de solda de alumínio
Fio de soldagem de alumínio ER5556
Comparando com 5356, 5556 possui mais magnésio e manganês, que possui maior resistência, melhor tenacidade, maior resistência à corrosão e melhor desempenho de soldagem, recomendado para ligas de soldagem das séries 5000, série 6000, 7000 séries, como 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 etc..
E-mail: rich@chinayinyu.com
Contate-nos
Descrição do produto
Al-Mg5Mn0,8
Fio de soldagem de alumínio
Série 5xxx · Liga estrutural de alta resistência
AWS A5.10
ISO 18273
ABS
4,5-5,5% Magnésio
0,5-1,0% Manganês
340MPa Resistência à tração
16-20% Alongamento

Visão geral do produto
ER5556 é um metal de adição com liga de magnésio-manganês contendo 4,5-5,5% de magnésio e 0,5-1,0% de manganês. Esta composição proporciona maior resistência do que ER5356, mantendo excelente conformabilidade e resistência à corrosão. A adição de manganês refina a estrutura do grão e melhora a tenacidade do metal de solda. O fio é fabricado com acabamento superficial raspado para eliminar óxidos e lubrificantes residuais. ER5556 é formulado especificamente para soldagem de ligas de alumínio da série 5xxx onde são necessárias propriedades mecânicas mais altas, especialmente para aplicações estruturais nas indústrias marítima, de transporte e de vasos de pressão.
Principais vantagens
1
Alta resistência
Manganês addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Refinamento de grãos
O conteúdo controlado de manganês promove uma estrutura fina de grãos equiaxiais no depósito de solda, melhorando a resistência à fadiga e reduzindo a fissuração por solidificação.
3
Resistência à corrosão
Magnésio-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Qualidade de solda
O acabamento superficial raspado com teor de hidrogênio abaixo de 0,12ml/100g produz soldas de qualidade radiográfica com porosidade mínima.
Especificações do produto
Diâmetros de fio 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Embalagem D200 (2kg) · D300 (7kg) · K355 (50kg) · Tambor de compensação (180kg)
Condição da superfície Acabamento raspado · Desengordurado quimicamente · Profundidade de óxido inferior a 30Å
Gás de Proteção 100% Argônio (99,996%) · Ar-He 75/25 para seções pesadas
Faixa de fusão 570°C - 635°C (1060°F - 1175°F)
Densidade 2,66g/cm³
Limites de composição química
Magnésio (Mg) 4,5 - 5,5%
Manganês (Mn) 0,5 - 1,0%
Cromo (Cr) 0,05 - 0,20%
Titânio (Ti) 0,05 - 0,15%
Ferro (Fe) 0,40% no máximo
Alumínio (Al) Equilíbrio
Total de outros elementos abaixo de 0,15%
Cenários de aplicação
Estruturas Marinhas Cascos de navios, plataformas offshore, equipamentos de convés, risers marítimos
Vasos de pressão Tanques soldados, recipientes de produtos químicos, recipientes de armazenamento criogênico
Transporte Vagões ferroviários, reboques de caminhões, caçambas basculantes, caminhões-tanque de combustível
Fabricação Estrutural Lanças de guindaste, pontes, andaimes, componentes estruturais de alumínio
Parâmetros de soldagem
Tensão: 21-25V
Corrente: 130-190 A
Velocidade de alimentação do fio: 4,5-7,5 m/min
Fluxo de argônio: 18-24 L/min
Saliência: 12-18 mm
Temperatura entre passes: abaixo de 120°C
Perguntas frequentes
Quais materiais de base o ER5556 pode soldar?
ER5556 foi projetado para soldar ligas de alumínio da série 5xxx, incluindo 5052, 5056, 5083, 5086, 5183 e 5556. Ele fornece propriedades mecânicas correspondentes e resistência à corrosão para essas ligas.
O ER5556 requer tratamento térmico pós-soldagem?
Não, o ER5556 atinge propriedades mecânicas completas na condição de soldado, sem tratamento térmico pós-soldagem. A adição de manganês proporciona fortalecimento da solução sólida diretamente após a soldagem.
Qual gás de proteção deve ser usado com ER5556?
Recomenda-se 100% de argônio (99,996% de pureza). Para seções com espessura superior a 12 mm, a mistura Argônio-Hélio 75/25 pode melhorar a penetração e a ação umectante.
O que causa porosidade ao soldar com ER5556?
A porosidade é normalmente causada por umidade na superfície do fio, material de base contaminado ou cobertura inadequada de gás de proteção. Garanta umidade abaixo de 55%, limpe completamente o metal base e verifique a taxa de fluxo de gás.
Requisitos de armazenamento
Armazene as bobinas nas embalagens originais seladas a vácuo, entre 10 e 35°C, com umidade relativa abaixo de 55%. As bobinas abertas devem ser usadas dentro de 96 horas. Para armazenamento prolongado, coloque em gabinete aquecido a 35-45°C. Evite a exposição a névoa de óleo, pó de moagem ou vapores químicos.
Precauções de manuseio
Use luvas limpas e sem talco ao manusear o fio. Evite o contato com óleo, graxa ou névoa de líquido refrigerante. Não armazene perto de áreas de processamento de aço carbono. Retorne a tampa protetora ao carretel após cada uso. Substitua o revestimento de Teflon a cada 150kg de consumo de fio.
Fio de soldagem de alumínio ER5556
Vindo da China,
Marketing para o mundo.
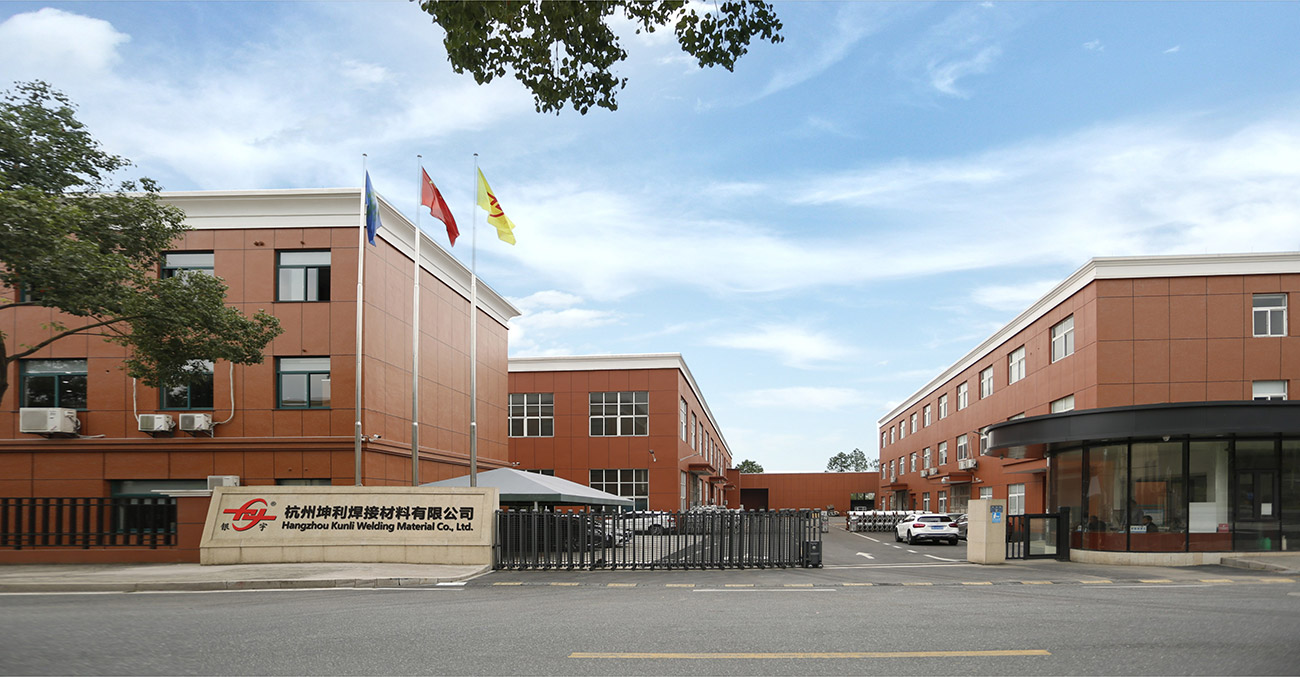
Materiais de soldagem Hangzhou Kunli Co., Ltd. está localizado na zona industrial da cidade de Puyang, distrito de Xiaoshan, Hangzhou, província de Zhejiang. É um equipamento de alta tecnologia e alto desempenho China Fio de soldagem de alumínio ER5556 fabricante e atacado Fio de soldagem de alumínio ER5556 fornecedor. A empresa tem mais de 20 anos de experiência na produção de fio de liga de alumínio, com equipamentos avançados internacionais de fabricação de fio de solda de liga de alumínio, equipamento de teste completo, processo de produção estável e sistema de controle de qualidade rigoroso. O alto desempenho OEM/ODM Fio de soldagem de alumínio ER5556 produzido pela empresa passou com sucesso por várias certificações internacionais, como DB, CE, ABS, DNV, CCS, etc.,. Temos mais de 200MT de capacidade de produção por mês e 50% foi exportado para mais de 30 países, como EUA, México, Sudeste Asiático, Japão, Coréia, Austrália, Nova Zelândia e etc.
-

30+
UTILIZADO NO SETOR DE TECNOLOGIA DE INDÚSTRIA PESADA
-

35
ANOS DE EXPERIÊNCIA DE PESQUISA E DESENVOLVIMENTO
-

200+
INSTITUIÇÕES COOPERATIVAS DE P&D DE GRANDE ESCALA
-

20+
PAÍSES E REGIÕES DE COMÉRCIO GLOBAL
Vindo da China,
Marketing para o mundo.
Mais de 90% dos nossos operadores de campo têm formação profissional e técnica e muitos anos de experiência em processamento e montagem de equipamentos. É justamente por essa equipe unida, dedicada, pioneira, qualificada e experiente que a tecnologia e os produtos da empresa podem ser continuamente atualizados e aprimorados.


ENTRAR EM CONTATO
Envie-nos uma mensagem
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319
::: Últimas notícias :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
A soldagem de alumínio parece bastante simples à distância. O material é leve, fácil de moldar e aparece em todos os lugares em estrut...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wir...
Aug 24, 2026
À distância, soldar alumínio parece bastante simples – alimentar o fio, formar o arco, mover-se ao longo da costura. Entre em uma área...
-
How Do Aluminum Welding Wire Types Differ Across Fabricat...
Aug 19, 2026
Um soldado parado em uma bancada, olhando para três carretéis de fio de alumínio que parecem quase idênticos, sabe exatamente como a s...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help ...
Aug 17, 2026
Um soldado que se afasta de uma junta de alumínio acabada, apenas para encontrar poros espalhados pelo cordão ou uma rachadura ao long...
-
Aluminum Welding Wire Quality Control Process Explained: ...
Aug 26, 2026
Controle de qualidade do fio de soldagem de alumínio: onde a maioria dos problemas de soldagem realmente começa Um fabricante...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pro...
Aug 18, 2026
Dois carretéis de fio de soldagem podem ter a mesma designação de liga, o mesmo cerâmico na etiqueta e a mesma classificação AWS, m...
Extensão de informações da indústria
Mais informações sobre Fio de soldagem de alumínio ER5556
Fio de soldagem de alumínio ER5556 – Metal de adição Al-mg5Mn0.8 de alta resistência
Como um Fabricante de fio de soldagem de alumínio Er5556.html , adequamos a configuração do produto à aplicação, limites de operação, interfaces e critérios de aceitação definidos para cada projeto.
Hangzhou Kunli Welding Materials Co., Ltd. é uma empresa especializada Fabricante de fio de soldagem de alumínio ER5556 e fornecedor da China, produzindo este metal de adição da série 5xxx para aplicações estruturais que exigem maior resistência do que ER5356. Com mais de 20 anos de experiência na produção de fios de liga de alumínio, fornecemos ER5556 nos formatos MIG, TIG e tambor para estaleiros navais, fabricantes de vasos de pressão, fabricantes de trilhos e caminhões e oficinas estruturais em geral em mais de 30 países.
Nosso ER5556 é formulado com 4,5–5,5% de magnésio e 0,5–1,0% de manganês. A adição de manganês proporciona fortalecimento da solução sólida e refinamento do grão, proporcionando resistência à tração conforme soldado de 340–370 MPa sem tratamento térmico pós-soldagem. O fio é fabricado com acabamento superficial raspado para remover óxidos e lubrificantes residuais, mantendo o teor de hidrogênio abaixo de 0,12 ml/100g para soldas de qualidade radiográfica com porosidade mínima.
Gama de Produtos e Embalagem
Fornecemos ER5556 nos diâmetros e embalagens mais comumente usados em ambientes de produção. Todas as bobinas são seladas a vácuo com dessecante para proteger a superfície do fio até o uso.
| Formato | Diâmetros Disponíveis | Embalagem típica |
|---|---|---|
| Carretéis MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7kg |
| Hastes retas TIG | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | 5, 10 kg por caixa |
| Bobinas | 2,4, 3,0, 3,2, 4,0 mm | 8–15kg |
| Bateria | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180kg |
Para linhas automatizadas, recomendamos bobinas D200 (2 kg), D300 (7 kg) ou K355 (50 kg), dependendo da configuração do seu alimentador. Tambores estão disponíveis para células de soldagem robótica de alto volume.
Aplicações e ajuste do material base
O ER5556 foi projetado para soldar ligas da série 5xxx onde são necessárias propriedades mecânicas mais altas e também funciona bem em muitas ligas 6xxx e 7xxx. Os materiais básicos típicos incluem 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 e 7005. As aplicações comuns incluem:
- Estruturas marítimas: cascos de navios, plataformas offshore, equipamentos de convés, risers marítimos
- Vasos de pressão: tanques soldados, recipientes de produtos químicos, armazenamento criogênico
- Transporte: vagões, reboques de caminhões, caçambas basculantes, caminhões-tanque de combustível
- Fabricação estrutural: lanças de guindastes, pontes, andaimes, componentes de alumínio
Comparado ao ER5356, o maior teor de manganês no ER5556 melhora a resistência e a trabalhabilidade, tornando-o a escolha preferida para soldas de suporte de carga e críticas à fadiga. Também oferece melhor resistência à trinca a quente em soldagem de seções espessas ou multipasses.
Composição Química e Propriedades Mecânicas
Nosso ER5556 atende às classificações AWS A5.10, ISO 18273 e GB/10858 S AL 5556. A composição controlada garante propriedades consistentes do metal de solda.
| Elemento | Limite (% em peso) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Cr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fé | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Seja | ≤0,0003 |
| Outros (cada) | ≤0,05 |
| Outros (total) | ≤0,15 |
Propriedades típicas da junta soldada no material base 5456-H112: resistência à tração 310 MPa, resistência ao escoamento 160 MPa, alongamento 14%. O fio tem faixa de fusão de 570–635°C e densidade de 2,66 g/cm³.
Parâmetros de soldagem e gás de proteção
Para soldagem MIG, recomendamos os seguintes parâmetros iniciais para fio de 1,2 mm:
- Tensão: 21–25 V
- Corrente: 130–190 A
- Velocidade de alimentação do arame: 4,5–7,5 m/min
- Fluxo de argônio: 18–24 L/min
- Saliência: 12–18 mm
- Temperatura de interpasse: abaixo de 120°C
Use 100% de argônio (99,996% de pureza) para a maioria das aplicações. Para seções com espessura superior a 12 mm, uma mistura de argônio-hélio 75/25 melhora a penetração e umedecimento. O fio proporciona um arco estável e boa aparência do cordão em uma ampla janela de parâmetros.
Controle de Qualidade e Conformidade
Nosso ER5556 é produzido em nossa fábrica em Hangzhou com linhas de fabricação internacionalmente avançadas e equipamentos de teste completos. Operamos um rigoroso sistema de controle de qualidade e obtivemos certificações DB, CE, ABS, DNV e CCS. Nosso laboratório interno inclui espectrometria de emissão óptica, microscopia metalográfica, testes de tração e robôs de soldagem para testes de procedimentos.
Cada lote de produção é testado quanto à composição química, propriedades mecânicas e soldabilidade. Fornecemos certificados de teste de materiais e, mediante solicitação, relatórios de inspeção de terceiros. Nossa capacidade de produção mensal ultrapassa 200 MT, o que nos permite fornecer bobinas padrão e embalagens personalizadas para grandes projetos.
Armazenamento e Manuseio
Para manter a qualidade do fio, armazene as bobinas em suas embalagens originais seladas a vácuo, entre 10 e 35°C, com umidade relativa abaixo de 55%. Depois de aberto, use o fio em até 96 horas. Para um armazenamento mais prolongado, coloque as bobinas num armário aquecido a 35–45°C. Evite a exposição a névoa de óleo, pó de moagem ou vapores químicos. Use luvas limpas e sem pó ao manusear o fio e substitua o revestimento de Teflon da sua tocha MIG a cada 150 kg de consumo de fio.
Informações que usamos para configurar sua solução
Para preparar um orçamento preciso e recomendar a configuração correta do ER5556, precisamos dos seguintes detalhes do projeto:
- Liga e espessura do material base
- Processo de soldagem (MIG, TIG ou automatizado)
- Diâmetro do fio necessário e formato de embalagem
- Projeto da junta e posição de soldagem
- Requisitos de propriedades mecânicas (por exemplo, tração, rendimento, alongamento)
- Padrões de conformidade ou especificações do cliente
- Consumo mensal ou anual estimado
Com essas informações, podemos adequar a química do fio, o acabamento superficial e a embalagem ao seu ambiente de produção. Também oferecemos serviços OEM/ODM para diâmetros personalizados, tipos de carretel e rotulagem.
Produtos Relacionados
Nossa linha de fios de soldagem de alumínio inclui outras opções da série 5xxx, como Fio de soldagem de alumínio ER5356 , Fio de soldagem de alumínio ER5183 e fio de soldagem de alumínio ER5087. Para aplicações da série 4xxx, oferecemos fio de soldagem de silício e alumínio ER4043 e fio de soldagem Mig de alumínio ER4047. Nossa equipe pode ajudá-lo a selecionar o metal de adição correto para sua liga base e requisitos de serviço.
Perguntas frequentes
Quais materiais de base o ER5556 pode soldar?
ER5556 foi projetado para soldar ligas de alumínio da série 5xxx, incluindo 5052, 5056, 5083, 5086, 5183 e 5556. Ele fornece propriedades mecânicas correspondentes e resistência à corrosão para essas ligas. Também é adequado para unir ligas 6xxx e 7xxx em muitas aplicações estruturais.
O ER5556 requer tratamento térmico pós-soldagem?
Não, o ER5556 atinge propriedades mecânicas completas na condição de soldado, sem tratamento térmico pós-soldagem. A adição de manganês proporciona fortalecimento da solução sólida diretamente após a soldagem.
Qual gás de proteção deve ser usado com ER5556?
Recomenda-se 100% de argônio (99,996% de pureza). Para seções com espessura superior a 12 mm, uma mistura de Argônio-Hélio 75/25 pode melhorar a penetração e a ação umectante.
O que causa porosidade ao soldar com ER5556?
A porosidade é normalmente causada por umidade na superfície do fio, material de base contaminado ou cobertura inadequada de gás de proteção. Garanta umidade abaixo de 55%, limpe completamente o metal base e verifique a taxa de fluxo de gás.
Você pode fornecer embalagens personalizadas ou etiquetas OEM?
Sim, oferecemos serviços OEM/ODM. Podemos personalizar tamanhos de carretel, embalagem e etiquetagem de acordo com suas especificações. Contate-nos com suas necessidades e forneceremos uma solução sob medida.

LINKS RÁPIDOS
PRODUTOS
CONTATE-NOS
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
