
Como os fabricantes de fios de soldagem de alumínio controlam a qualidade do fio
O fio de soldagem de alumínio passa por diversas etapas de produção antes de estar pronto para uso. A condição da matéria-prima, a consistência da liga, o diâmetro do fio acabado, a condição da superfície e a forma como o fio é enrolado podem afetar o produto final. Uma alteração feita nesta fase também pode tornar-se obrigatória durante o processamento ou alimentação posterior.
Para os fabricantes de fios de soldagem de alumínio, o controle de qualidade começa antes que o fio atinja sua forma final. Envolva verificar os materiais no início, manter as condições de produção consistentes, operar o fio na medida em que é processado e verificar o produto bem acabado antes do envio. Essas etapas também oferecem aos compradores uma maneira mais clara de avaliar se o produto atende aos requisitos apresentados durante a compra.
Como os fabricantes controlam as matérias-primas de alumínio
O controle da matéria-prima é o ponto de partida da produção de arame para soldagem de alumínio. Antes de iniciar o processamento, os fabricantes precisam confirmar se o material de alumínio recebido atende aos requisitos de material do fio pretendido. A condição do material pode influenciar a facilidade com que ele passa pelos estágios posteriores de processamento.
As verificações visuais são úteis nesta fase. Contaminação da superfície, marcas específicas ou alterações nas condições do material podem indicar que é necessária uma inspeção adicional. A identificação do material também é importante quando vários materiais de alumínio são fabricados na mesma instalação de produção.
Para fabricantes de fios de soldagem de alumínio, manter o material recebido separado e devidamente identificado pode reduzir a chance de mistura de diferentes materiais durante a produção. Os registros relacionados a cada lote de material também podem facilitar o rastreamento da origem de um produto acabado, caso surja uma dúvida posteriormente.
Vários pontos podem ser selecionados antes do início da produção:
- Identidade do material e tipo de liga necessário
- Condição geral da superfície
- Limpeza do material recebido
- Consistência entre o material fornecido e os requisitos de produção
- Disposições de identificação e armazenamento
O armazenamento de matéria-prima também merece atenção. O material de alumínio deve ser protegido de contaminação ocasional e manuseado de forma a manter os diferentes materiais claramente separados. Uma boa organização nesta fase facilita o controle das etapas de produção seguintes.
Como a consistência da liga é mantida durante a produção
Uma vez aceita a matéria-prima, a próxima preocupação é manter a composição do material consistente durante toda a produção. Diferentes aplicações de soldagem de alumínio podem exigir diferentes composições de arame, portanto, é importante usar o material correto ao longo de um pedido.
A equipe de produção precisa de uma identificação clara dos materiais antes do início do processamento. Quando diferentes tipos de fios são produzidos na mesma instalação, a rotulagem e a separação adequadas podem ajudar a evitar que um material entre na rota de produção seja incorreto.
A consistência do material também depende de como os lotes de produção são gerenciados. Uma alteração no material recebido pode afetar o comportamento de processamento posterior, enquanto a má identificação pode criar confusão entre produtos de aparência semelhante.
| Estágio de produção | Ponto principal a verificar | Motivo da verificação |
| Recebimento de materiais | Material de identidade | Confirma que o material pretendido entra em produção |
| Preparação de materiais | Separação e rotulagem | Ajuda a evitar mistura de materiais |
| Processamento | Manuseio consistente | Mantém as condições de produção lucrativas |
| Fio acabado | Identificação de materiais | Conectar produto acabado com seu registro de produção |
Para fabricantes de fios de soldagem de alumínio, manter registros claros é útil porque a consistência da liga nem sempre pode ser avaliada apenas pela aparência. Documentação, identificação de materiais e registros de produção trabalham juntos para manter cada produto conectado com os requisitos corretos de materiais.
Isso também é importante quando pedidos repetidos são feitos. Registros claros permitem que a equipe de produção consulte os requisitos de materiais acordados, em vez de confiar apenas na comparação visual com uma remessa anterior.
Como os fabricantes de fios de soldagem de alumínio controlam o diâmetro do fio
Após a preparação do material, ele é processado em arame com o diâmetro necessário. Esta etapa requer um controle cuidadoso porque um fio que muda visivelmente de tamanho pode se comportar de maneira diferente durante a alimentação.
A trefilação reduz gradualmente o material até o tamanho necessário. O processo precisa ser monitorado para que o fio permaneça dentro da faixa especificada. A condição do equipamento, o comportamento do material e os ajustes de processamento podem influenciar o diâmetro final.
Verifique o fio durante a produção, em vez de esperar até o final, pode ajudar a identificar alterações mais cedo. Se ocorrer uma variação incomum, a equipe de produção poderá operar o estágio de processamento relevante antes que mais material seja afetado.
O controle do diâmetro normalmente envolve vários passos práticos:
- Verificando o fio em pontos adequados durante o processamento
- Comparando a proporção com a previsão prevista
- Observar mudanças graduais em vez de apenas defeitos óbvios
- Inspecionar bobinas acabadas antes de embalar
- Manter registros de medição conectados ao lote de produção relevante
Um diâmetro estável também está relacionado com a forma como o fio se move através do equipamento de alimentação. Por esta razão, o controle dimensional não é simplesmente uma questão de aparência. Faz parte da manutenção necessária durante o uso posterior.
Por que a qualidade da superfície é importante no fio de soldagem de alumínio
A superfície do fio de soldagem de alumínio entra em contato direto com os componentes de alimentação e o ambiente circundante durante o uso. Sua condição pode, portanto, influenciar as implicações como o fio se move e o efeito que ele entra no processo de soldagem.
Problemas de superfície podem surgir durante o estiramento, enrolamento ou armazenamento do material. Arranhões, resíduos, sujeira e alterações indesejáveis na superfície devem ser identificados antes que o fio acabado seja embalado.
A inspeção de superfície pode ser realizada juntamente com verificações dimensionais. Observar o fio sob iluminação pode ajudar a identificar marcas visíveis, enquanto os procedimentos de limpeza e outros podem reduzir a chance de contaminação durante a produção.
A seguinte relação é útil ao considerar a qualidade da superfície:
Manuseio de materiais → Processamento → Condição da superfície → Comportamento de alimentação
Cada estágio pode afetar o próximo. Se um fio sair da produção com um problema superficial evitável, esse problema poderá se tornar mais óbvio quando o fio estiver passando pelo equipamento.
Para os fabricantes de fios de soldagem de alumínio, o controle de superfície preciso, portanto, continua durante toda a produção, em vez de ser tratado apenas como uma verificação visual final. A limpeza do equipamento, os cuidados necessários e a embalagem adequada especificamente para um papel na proteção do fio acabado.
Como a condição do fio afeta o desempenho da alimentação
O processo de fabricação eventualmente se conecta com a forma como o fio é manuseado durante a soldagem. Problemas de alimentação são frustrantes porque a causa nem sempre está localizada no próprio equipamento de soldagem. A condição do fio também pode fazer parte da imagem.
A consistência do diâmetro é um fator. A condição da superfície é outra. A maneira como o fio foi enrolado no carretel também pode afetar a forma como ele sai da embalagem.
Por exemplo, um fio com enrolamento irregular pode não sair suavemente do carretel. Uma superfície danificada pode criar resistência adicional à medida que o fio se move pelo caminho da alimentação. O material que não é consistente em condições também pode se comportar de maneira diferente de uma seção do carretel para outra.
| Condição do fio | Possível efeito durante o processo | Ponto de produção para revisão |
| Diâmetro irregular | Movimento irregular | Inspeção de desenho e tamanho |
| Marcas de superfície | Maior contato durante a alimentação | Manuseio e inspeção de superfície |
| Contaminação | Resíduos indesejados durante o uso | Limpeza e armazenamento |
| Inscrição irregular | Liberação irregular do carretel | Processo de enrolamento |
| Fio danificado | Interrupção de alimentação | Manuseio e inspeção final |
É por isso que os fabricantes precisam considerar o fio acabado como um produto que deve funcionar como um comprimento contínuo e não simplesmente como uma coleção de depósitos individuais. A consistência ao longo do carretel é importante quando o fio é usado continuamente.
Como o fio de soldagem de alumínio é enrolado para uma alimentação consistente
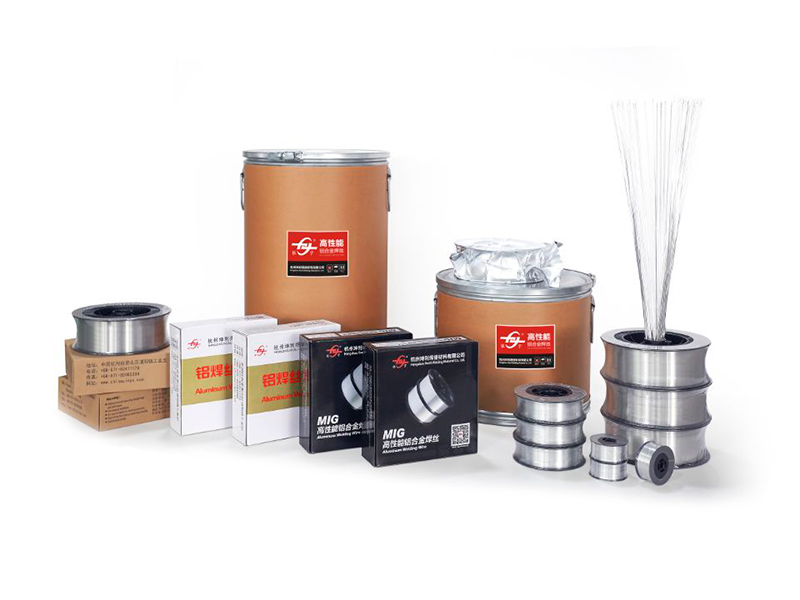
Depois que o fio tiver passado pelas principais etapas de processamento e inspeção, ele precisará ser enrolado no carretel selecionado. Isto pode parecer uma etapa simples de empacotamento, mas a qualidade do enrolamento pode afetar a forma como o fio é liberado posteriormente.
O fio deve ser disposto uniformemente no carretel, em vez de se cruzar aleatoriamente ou formar espaços soltos. A tensão adequada do enrolamento ajuda a manter a bobina organizada, evitando pressão desnecessária no fio.
A condição do carretel em si também é importante. Uma bobina prejudicada ou contida pode afetar o armazenamento e o excesso, enquanto o enrolamento inadequado pode dificultar a saída controlada do fio da bobina.
Durante esta fase, a equipe de produção pode prestar atenção a:
- Colocação uniforme dos fios
- Tensão de enrolamento adequada
- Condição segura do carretel
- Ausência de danos visíveis nos fios
- Identificação clara do produto
- Proteção durante a embalagem subsequente
Para os fabricantes de fios para soldagem de alumínio, o enrolamento é, portanto, parte da qualidade do produto e não apenas uma tarefa de embalagem externa. Uma bobina devidamente preparada facilita a manutenção da relação entre qualidade de fabricação e uso real.
Quais verificações de qualidade são usadas antes do envio do fio de soldagem de alumínio
Antes do envio, o produto acabado precisa ser verificado em relação aos requisitos estabelecidos durante a produção e compra. O objetivo é confirmar se o produto sai da instalação está corretamente identificado, devidamente embalado e nas condições esperadas.
A inspeção final pode reunir diversas verificações que já surgiram em diferentes etapas. Isto não significa repetir todas as inspeções de produção exatamente da mesma maneira. Em vez disso, uma verificação final fornece um ponto onde o produto acabado pode ser revisto como uma unidade completa.
Uma inspeção final pode considerar:
- Se o fio corresponde ao material solicitado.
- Se o diâmetro do fio corresponde à previsão acordada.
- A condição da superfície visível é aceitável.
- Se o fio estiver enrolado corretamente no carretel pretendido.
- Proteja a embalagem do produto durante o processo.
- A identificação do produto corresponde aos registros de produção.
A embalagem merece atenção especial porque o fio pode ser afetado após sair da linha de produção. Uma embalagem danificada, mal vedada ou etiquetada incorretamente pode criar problemas mesmo quando o próprio fio passou pelas inspeções anteriores.
Para fabricantes de fios para soldagem de alumínio, a inspeção de remessas também oferece uma oportunidade final para identificar inconsistências antes que o produto chegue ao comprador. Registros claros facilitam a conexão da bobina acabada com suas informações de produção e inspeção.
O que os compradores devem verificar com os fabricantes de fios de soldagem de alumínio
Os compradores não precisam operar cada etapa da fabricação, mas precisam de informações suficientes para confirmar se o fio fornecido atende à aplicação pretendida e aos requisitos de compra.
A conversa deve começar pelo produto em si. O tipo de material, o diâmetro do fio, a disposição do carretel, a embalagem e os requisitos de qualidade legais devem ser claramente indicados antes do início da produção.
Também é útil perguntar como o fabricante lida com a identificação dos materiais e os registros de produção. Esses detalhes podem ajudar a esclarecer como os diferentes tipos de fios são separados e como os produtos acabados estão conectados às suas informações de fabricação.
Antes de fazer um pedido, os compradores podem verificar o seguinte:
- Tipo de liga de alumínio necessário
- Diâmetro do fio necessário
- Requisitos de carretel e enrolamento
- Expectativas de condição de superfície
- Arranjos de embalagem
- Identificação do produto
- Documentos de inspeção disponíveis junto com o embarque
- Rastreabilidade do lote de produção
Uma concepção clara reduz idas e coletas desnecessárias entre o lado da compra e o lado da produção. Também dá Fabricantes de fios de soldagem de alumínio uma referência definida na preparação do pedido.
O mesmo princípio se aplica quando um comprador recebe uma remessa. A etiqueta do produto, a condição do carretel, a embalagem, a aparência do fio e os documentos que o acompanham podem ser verificados em relação aos requisitos do pedido original.
O controle de qualidade não se limita, portanto, a um único ponto de inspeção. Começa com a entrada do material na produção, continua com o relacionado com ligas e processamento de fios e se estende à inspeção de superfície, enrolamento, embalagem e verificações de remessa. Quando cada etapa tem um propósito claro, os fabricantes e compradores têm uma base mais consistente para discutir a qualidade do fio de soldagem de alumínio.
NEXT:O que afeta a vida útil do fio de soldagem de alumínio 4943
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319

