
Como testar a qualidade do fio de soldagem de alumínio: um guia prático para fabricantes
Por que testar o fio antes que ele chegue à arma?
O trabalho é simples até o fio chegar: um comprimento de 3 m de seção de caixa 6061-T6, um carretel de 1,2 mm de ER5356 e uma pistola MIG que produziu esferas limpas durante toda a manhã. No meio da primeira costura, o arco começa a estalar, a porosidade surge na face da solda e a alimentação do arame fica irregular. A máquina não mudou. A operadora não mudou. O fio tem. A maioria das falhas de soldagem de alumínio atribuídas a equipamentos ou técnicas podem ser atribuídas ao consumível, e a correção é muito mais barata do que o retrabalho: teste o fio antes de carregá-lo .
O fio de solda de alumínio esconde bem seus defeitos. Óxido de superfície, resíduos de lubrificante, arranhões longitudinais finos, seção transversal fora do círculo, fundição deficiente e até mesmo uma liga totalmente diferente podem parecer normais no carretel. O dano aparece mais tarde, dentro da solda, como porosidade, má fusão ou falha no teste de dobramento. É verdade que nada substitui um procedimento de soldadura qualificado e um operador qualificado, mas o fio estabelece o limite superior do que ambos podem alcançar. Uma inspeção de entrada de 15 minutos detecta a maioria desses problemas enquanto o carretel ainda é fácil de retornar.
Essa inspeção deve ser enquadrada pela AWS A5.10/A5.10M, o padrão de classificação para metais de adição de alumínio. Ele define as faixas de composição da liga, tolerâncias de diâmetro, condições de embalagem e requisitos de certificação que o fio de um fornecedor deve atender. Se uma remessa não puder ser rastreada até uma classificação no certificado, trate cada verificação subsequente com suspeita adicional.
Verificações no chão de fábrica que levam minutos
Nenhum dos testes abaixo precisa de laboratório. Você precisa de um pano limpo e sem fiapos, um micrômetro e espaço livre suficiente para desenrolar cerca de um metro de fio. Percorra-os em ordem e você cobrirá a geometria, a superfície e a física que decidem se o fio pode ser alimentado e soldado corretamente.
Qualidade da superfície: o teste de curvatura e torção
O teste de curvatura e torção, às vezes chamado de teste de fumaça, expõe rapidamente a contaminação da superfície. Corte uma amostra de 250 mm, dobre-a em 90°, a aproximadamente 50 mm de cada extremidade, segure uma extremidade com um alicate e gire a outra extremidade cinco ou seis voltas completas. Um fio com óxido excessivo ou resíduos de desenho lasca, fumega ou libera partículas finas conforme você torce; em casos graves, quebra antes de seis voltas. Depois de torcer, inspecione as curvas sob uma luz forte. Arranhões longitudinais, conhecidos como linhas de matriz, significam que as matrizes de desenho do fornecedor estão gastas ou que a lubrificação era deficiente. Um fio limpo permanece suave, silencioso e livre de partículas. Em seguida, puxe um ou dois metros pelo pano limpo: um depósito cinza ou preto no pano é mais uma evidência de contaminação, enquanto um brilho leve e uniforme é normal.
Elenco and Hélice: o teste de desenrolamento de um metro
Passe cerca de um metro de fio do carretel e deixe-o cair naturalmente em um chão limpo. Não puxe-o em linha reta nem force-o para ficar plano. O fio se forma em voltas e dois números o descrevem. Elenco é o diâmetro do círculo que o laço forma; hélice é o quão longe o ponto médio do loop se eleva acima do chão. Para fio MIG de 1,2 mm, um molde de aproximadamente 300–600 mm e uma hélice de 25 mm ou menos são valores viáveis, mas a referência deve ser sempre a faixa indicada pelo seu fornecedor em suas especificações. Um molde muito apertado faz com que o fio gire excessivamente no carretel e lute contra o revestimento; uma hélice alta cria uma ação de chicote na ponta que produz um arco instável e deposição irregular. É por isso o controle de fundição e hélice tem um efeito direto na qualidade da solda e na estabilidade da alimentação – e por que vale a pena verificar antes de montar o carretel.
Diâmetro e ovalidade: a verificação do micrômetro
Faça leituras micrométricas em três ou mais posições ao longo de um novo comprimento de fio. Em cada posição, leia o diâmetro, gire o micrômetro um quarto de volta e leia novamente. Para fio de 1,2 mm, moinhos respeitáveis mantêm o diâmetro em ±0,01mm , e a ovalização — a diferença entre a maior e a menor leitura em uma única seção transversal — deve ficar abaixo de 0,01 mm. O fio subdimensionado perde contato com a ponta e faz o arco oscilar; arame superdimensionado é a causa clássica de congestionamentos e ninhos de pássaros. Como o ajuste da ponta de contato é o que converte a transferência de corrente em um arco estável, a tolerância do diâmetro é mais importante do que a maioria das folhas de especificações de compra sugerem - verifique em cada lote.
Verificação da liga: leia o certificado, não o rótulo
Você não pode identificar uma liga de alumínio a olho nu. Um carretel ER4043 e um carretel ER5356 parecem idênticos na prateleira, mas a diferença entre um enchimento 4xxx à base de silício e um enchimento 5xxx à base de magnésio altera a fluidez, a resistência a trincas, a resistência conforme soldada e até mesmo a cor da solda anodizada. O documento mais importante na inspeção de recebimento é, portanto, o certificado de teste de moinho (MTC), geralmente emitido conforme EN 10204 3.1, que informa a composição real do lote.
Cada classificação tem limites definidos. O certificado para um Fio de soldagem de alumínio ER5356 , por exemplo, deve apresentar magnésio na faixa de 4,5–5,5%, com silício abaixo de 0,25% e ferro abaixo de 0,40%. O magnésio é o que dá às soldas 5xxx sua resistência e resistência à corrosão, portanto, um certificado que se aproxima do limite inferior deve levantar questões antes do fio.
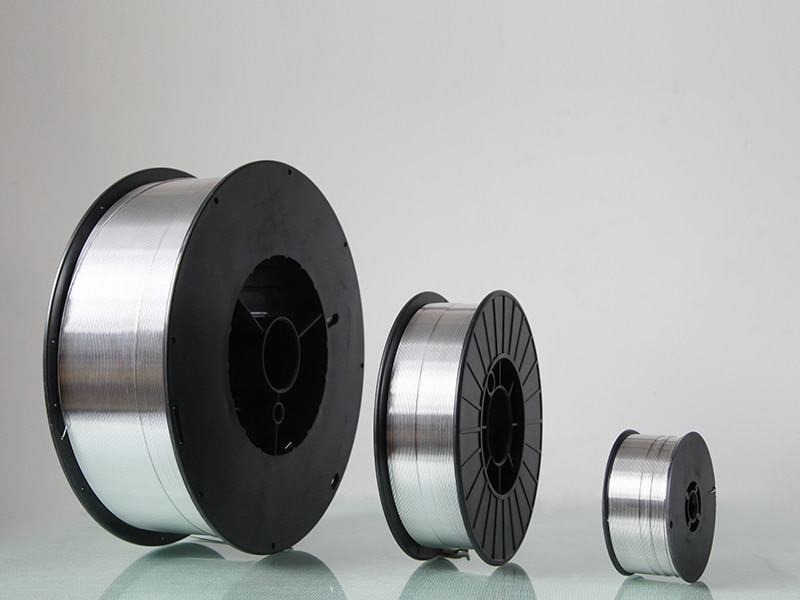 Fio de soldagem de alumínio ER5356 - Fabricante Kunliwelding Kunli é o seu atacadista de fio de soldagem de alumínio ER5356, oferecendo resistência e resistência à corrosão ideais. Adequado para marinha,... Ver Produto →
A família à base de silício exige uma leitura diferente. Um certificado para um Fio de soldagem de alumínio e silício ER4043 deve listar o silício em 4,5–6,0%, que é o que dá à liga sua fluidez e resistência à trinca a quente. Se a solda precisar ser anodizada, essa faixa de silício é importante tanto estética quanto mecanicamente.
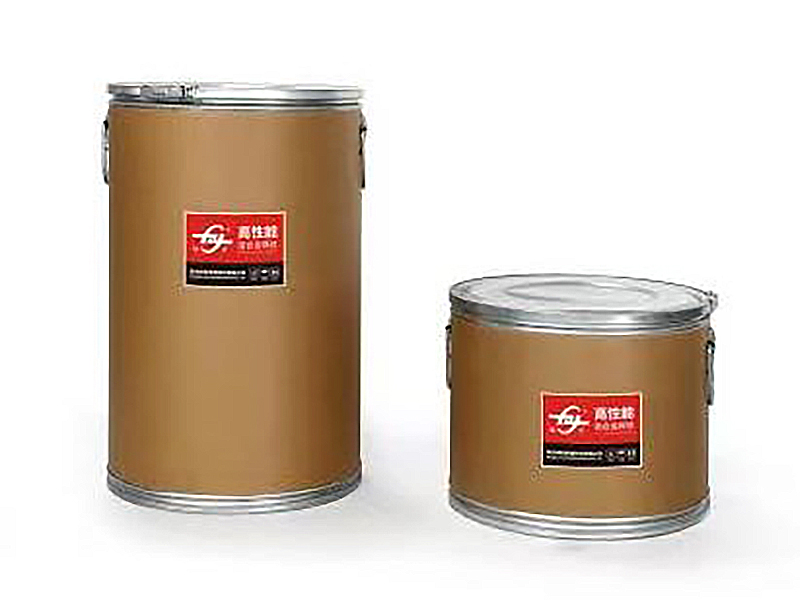 Fabricantes e fornecedores de fio de soldagem de alumínio ER4043 Como fabricantes de fio de soldagem de alumínio ER4043 na China e fornecedores OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. Ver Produto →
Verifique se o número de lote no certificado corresponde à etiqueta de cada carretel e anote a data: o fio de alumínio armazenado por muito tempo em condições úmidas absorverá umidade superficial suficiente para causar porosidade, mesmo quando a composição for perfeita. Se a junta for crítica e o fornecedor não for comprovado, passe alguns minutos com um espectrômetro de emissão óptica (OES) para identificação positiva do material. Para a maioria das oficinas de fabricação, entretanto, um MTC cuidadosamente revisado, combinado com as verificações no chão de fábrica acima, é suficiente.
Uma lista de verificação de inspeção de recebimento de 15 minutos
Para tornar a inspeção uma rotina em vez de uma reação, use uma lista de verificação que um almoxarife, inspetor de CQ ou soldador líder possa concluir em cerca de 15 minutos antes que um carretel seja atribuído a uma máquina.
| Verifique | Método | Diretriz de aceitação | Frequência |
|---|---|---|---|
| Carretel e embalagem | Verificação visual de flanges tortos e barreira contra umidade rasgada | Nenhuma deformação; nenhum fio exposto ou sujo | Cada carretel |
| Contaminação de superfície | Teste de flexão e torção; pano limpo | Sem descamação, fumaça, linhas de matriz ou resíduos de tecido | Cada carretel |
| Cast | 1 m de desenrolamento; medir o diâmetro do laço | Dentro da faixa indicada pelo fornecedor, por ex. 300–600 mm para 1,2 mm | Cada lote |
| Helix | 1 m de desenrolamento; medir aumento do loop | 25 mm ou menos no ponto médio | Cada lote |
| Diâmetro e ovalidade | Micrômetro em 3 posições, dois eixos por posição | ±0,01mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Cada lote |
| Rastreabilidade da liga | Compare MTC, etiquetas de carretel e lista de embalagem | Composição do certificado dentro dos limites AWS A5.10; números de lote coincidem | Cada lote |
| Verificação de alimentação e arco | Percorra 2–3 m pela pistola nas configurações de produção | Alimentação suave, arco estável, sem ninhos de pássaros | Primeiro carretel de cada novo lote |
Registre o resultado no spool ou no registro de recebimento. Se alguma verificação falhar, isole o carretel, fotografe as evidências e forneça ao fornecedor o número do lote. A resposta que eles oferecem diz tanto sobre o relacionamento quanto o certificado.
O que os resultados dos testes dizem sobre o seu fornecedor
As falhas que você encontra apontam em direções diferentes. A contaminação da superfície e das linhas de matrizes sugerem matrizes de trefilação desgastadas, limpeza deficiente ou lubrificação fraca no processo do fornecedor. Hélice alta e fundição inconsistente apontam para tensão reversa incorreta durante o rebobinamento ou manuseio descuidado em trânsito. O fio fora do círculo geralmente vem de problemas de trefilação ou endireitamento. Um certificado que não corresponde ao rótulo do lote é a constatação mais grave de todas: significa que o sistema de rastreabilidade do fornecedor tem uma falha.
Antes de se comprometer com uma nova fonte, vale a pena entender o que um fornecedor confiável faz para garantir a compatibilidade dos fios com seu equipamento, suas ligas e sua rotina de inspeção. Os fornecedores que operam suas próprias linhas de estiragem e mantêm instrumentos de teste no chão de fábrica são mais fáceis de auditar do que as empresas comerciais que apenas reetiquetam bobinas importadas. Eles também devem ser capazes de responder claramente a três perguntas:
- Como o lançamento e a hélice são controlados na estação de enrolamento?
- Como é verificado o diâmetro em cada lote de produção?
- O certificado da fábrica refere-se ao lote real em seu armazém e esse lote pode ser rastreado até o calor?
Para trabalhos estruturais e marítimos, a mesma diligência se aplica a enchimentos de maior resistência. Um Fio de soldagem de alumínio ER5183 , comumente especificado para placa 5083, deve mostrar manganês em 0,5–1,0% junto com sua faixa de magnésio; o certificado deve permitir que você rastreie o calor até o derretimento. Quando a documentação apoia isso, os testes de chão de fábrica simplesmente confirmam o que o fabricante já sabia.
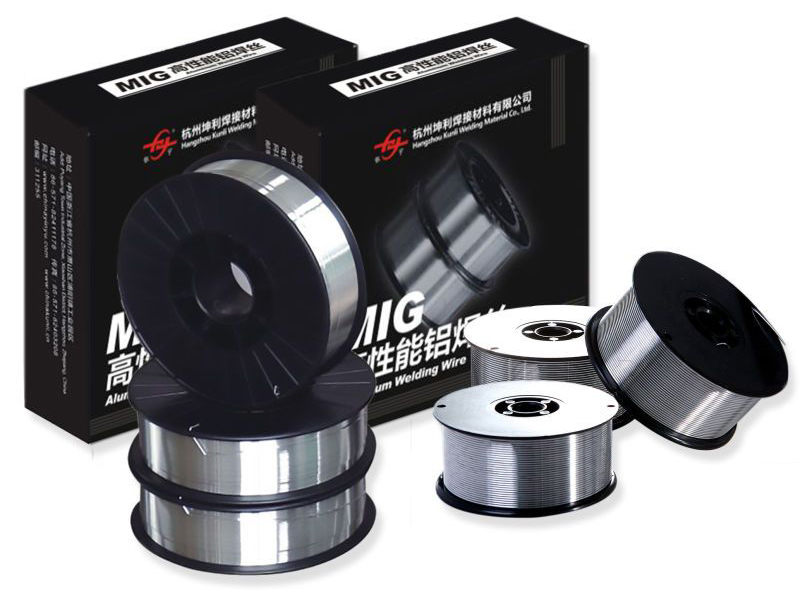 Fabricantes de fio de soldagem de alumínio ER5183 - Fornecedores Kunli Fio para soldagem de alumínio ER5183 fornecido pelo fabricante Kunli, adequado para soldagem automotiva e industrial com grande resistência e corr... Ver Produto →
Uma observação final: os testes são apenas metade da batalha. Depois que o fio passar, armazene-o em uma área seca e com temperatura estável, substitua a barreira contra umidade após cada uso e use primeiro embalagens lacradas. A qualidade que você verificou no estágio de entrada da mercadoria deve sobreviver até que o arame realmente se transforme na solda - e um arame que foi testado e protegido é um arame que não lhe custará uma tarde de retrabalho.
NEXT:Como os fabricantes de fios de soldagem de alumínio controlam a qualidade do fio
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319

