


Fio de solda de alumínio
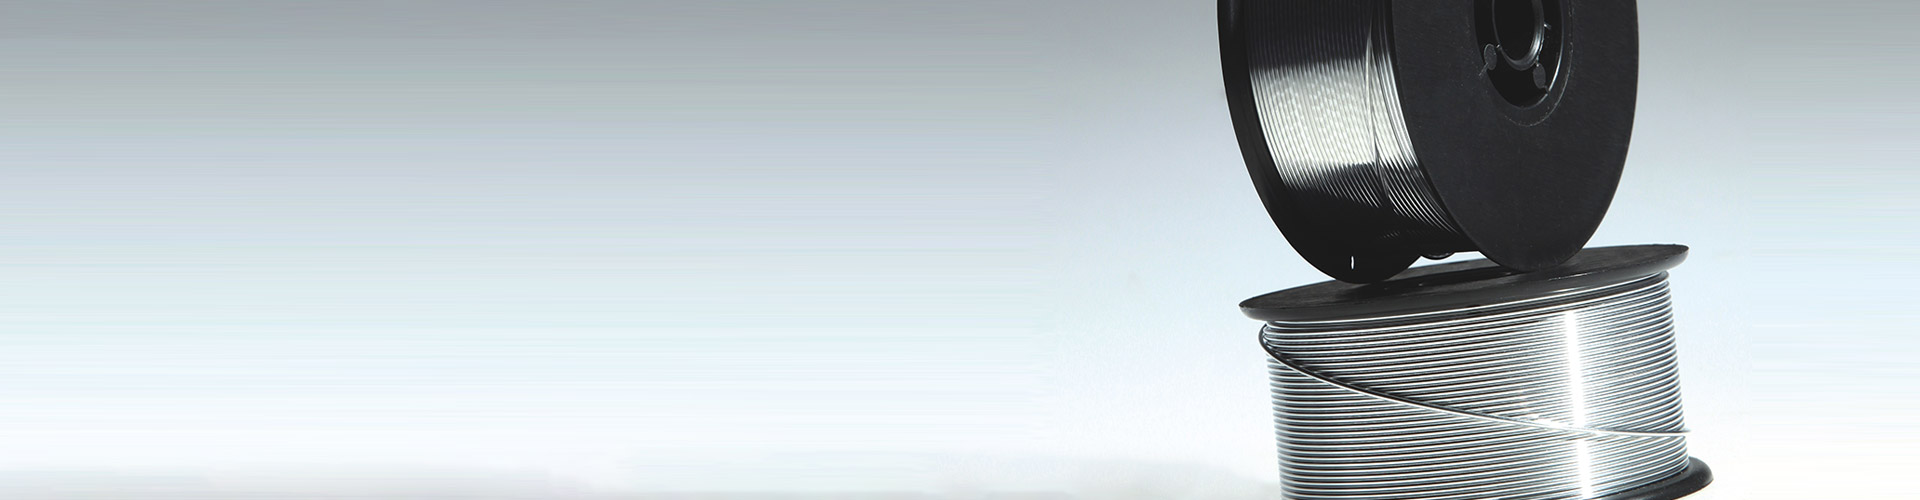
Fio de soldagem Mig de alumínio ER4047
4047 é um metal de adição de alumínio com 12% de silício que possui excelente resistência à corrosão e baixo ponto de fusão garantindo um número muito baixo de deformações no metal base, recomendado para soldagem de ligas como 1060, 1350, 3003, 3004, 5052, 6060,6061,6063, etc. e fundição de ligas de Al, como 710,0.711,0.
E-mail: rich@chinayinyu.com
Contate-nos
Descrição do produto
Al-Si12 Liga Eutética
Fio de soldagem de alumínio ER4047
Alto teor de silício | Aplicações de Brasagem e Fusão
11-13%
Gama de Silício
577-582°C
Derretimento Eutético
0,35-0,45 S/cm
Condutividade
ER4047 é um metal de adição de alumínio-silício quase eutético contendo 11,0% a 13,0% de silício. Esta composição proporciona o ponto de fusão mais baixo entre os fios de soldagem de liga de alumínio, tornando-a adequada para aplicações de brasagem e soldagem de materiais de espessura fina. A alta concentração de silício produz uma poça de fusão fluida com contração de solidificação reduzida. O silício também minimiza a formação de compostos intermetálicos frágeis ao unir alumínio a aços revestidos ou metais diferentes.
Densidade (sólido) 2,65g/cm³
Resistividade Elétrica 46nΩ·m
Condutividade Térmica 155 W/m·K
Coeficiente de Expansão 21,5 µm/m·K
Atributos principais de desempenho
Fluidez Eutética
A composição de 11-13% de silício produz uma estreita faixa de congelamento de apenas 5°C, permitindo que a poça de fusão flua facilmente em espaços estreitos e geometrias de juntas complexas. Esta característica suporta a brasagem de juntas sobrepostas e a reparação de componentes de alumínio fundido.
Mitigação de crack a quente
O alto teor de silício aumenta a fração volumétrica da fase eutética nos limites dos grãos, acomodando deformações de contração térmica durante a solidificação. Isso reduz a suscetibilidade a trincas ao soldar ligas 5xxx com alto teor de magnésio ou quando os níveis de diluição variam.
Compatibilidade de brasagem
A baixa temperatura liquidus (582°C) permite a brasagem por imersão e a tocha de conjuntos de alumínio sem derreter o material de base. A resistência da junta atinge 120-150 MPa em juntas sobrepostas devidamente configuradas.
Controle de Porosidade
O silício atua como um desoxidante, reduzindo a solubilidade do hidrogênio na poça de fusão. Isto resulta em níveis de porosidade mais baixos em comparação com cargas de alumínio puro, especialmente ao soldar superfícies anodizadas ou oxidadas.
FICHA TÉCNICA
Diâmetros de fio
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Aterramento de precisão, tolerância de ±0,007 mm
Tratamento de superfície
Raspado Desengordurado Óxido Controlado
Conteúdo de oxigênio na superfície abaixo de 80 ppm
Configuração de spool
Tambores D200 / D300 / K300 / Pay-off
Camada enrolada com passo transversal de 0,85-1,1 mm
Padrões de Conformidade
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
Certificação CE para equipamentos sob pressão
⸬
Matriz de Aplicação Industrial
HVAC e refrigeração
Trocadores de calor de alumínio soldado, serpentinas de condensador, núcleos de evaporadores, conjuntos de linha de líquido
Transferência de calor automotiva
Tanques de radiadores, núcleos de aquecedores, resfriadores de ar de admissão, resfriadores de óleo, placas de resfriamento de baterias
Engenharia Elétrica
Juntas de barramentos, enrolamentos de transformadores, carcaças de capacitores, transições de alumínio para cobre
Reparo Aditivo
Restauração de peças fundidas de alumínio, reparo de porosidade em componentes fundidos, acúmulo de superfícies desgastadas
Estruturas Leves
Conjuntos de tubos de parede fina, colagem de painel em favo de mel, suportes não estruturais aeroespaciais
Geração de energia
Reparos em carcaças de geradores, componentes de sistemas de refrigeração para transformadores, fabricação de dutos de barramento
Fusão incompleta em juntas soldadas
Aumente a temperatura de pré-aquecimento do metal base para 250-300°C. Verifique se o metal de adição foi aplicado em todo o comprimento da junta. Mantenha a folga da junta entre 0,05 mm e 0,15 mm para ação de fluxo capilar.
Erosão ou fusão de metais básicos
Reduza o tempo de permanência da tocha e controle a entrada de calor. Para materiais finos (abaixo de 1,5 mm), use velocidade de alimentação de arame mais baixa e velocidade de deslocamento acima de 40 cm/min. Considere parâmetros GTAW pulsados com corrente de pico abaixo de 140A.
Resíduo cinza ou preto na solda
Segregação ou oxidação excessiva de silício. Verifique a pureza do gás de proteção (mínimo 99,996% de argônio). Aumente o fluxo de gás para 18-22 L/min e verifique a ausência de correntes de ar perto da zona de soldagem.
Deformação do fio nos rolos de acionamento
Mude para rolos com ranhura em U com a pressão de contato definida para a configuração efetiva mais baixa. Use revestimento de Teflon estendido com diâmetro interno 0,1 mm maior que o fio. Reduza a tensão no cubo do carretel de fio.
Protocolo de recepção e armazenamento
- Inspecione a integridade da embalagem após o recebimento. Qualquer dano à vedação a vácuo requer inspeção ou rejeição imediata do fio.
- Armazene as bobinas na embalagem original em áreas livres de poeira, névoa de óleo ou vapores químicos.
- Manter a temperatura de armazenamento entre 10°C e 35°C. A umidade relativa não deve exceder 55%.
- Gire o estoque usando o método FIFO. O prazo máximo de validade em embalagens fechadas é de 36 meses.
Condicionamento pré-uso
- Deixe o fio se aclimatar à temperatura ambiente de soldagem por 12 horas antes de abrir a embalagem lacrada.
- Para bobinas armazenadas abaixo de 10°C, condicione a 20-25°C por 24 horas para eliminar o risco de condensação.
- Após a abertura, use o fio em até 72 horas. As bobinas parcialmente usadas podem ser armazenadas em armário seco a 30-40°C.
- Não transfira o fio entre as bobinas, pois o padrão de enrolamento da camada será interrompido.
Linha de base dos parâmetros de soldagem
- GMAW (1,2 mm): 18-22 V, 100-160 A, 100% Argônio 18-22 L/min, stickout 15-20 mm.
- GTAW (2,4 mm): 80-140A, equilíbrio CA 65-75%, 100% Argônio 10-15 L/min.
- Brasagem (macha): Chama neutra, fluxo tipo FB3-S, temperatura do metal base 580-610°C.
Fio de soldagem Mig de alumínio ER4047
Vindo da China,
Marketing para o mundo.
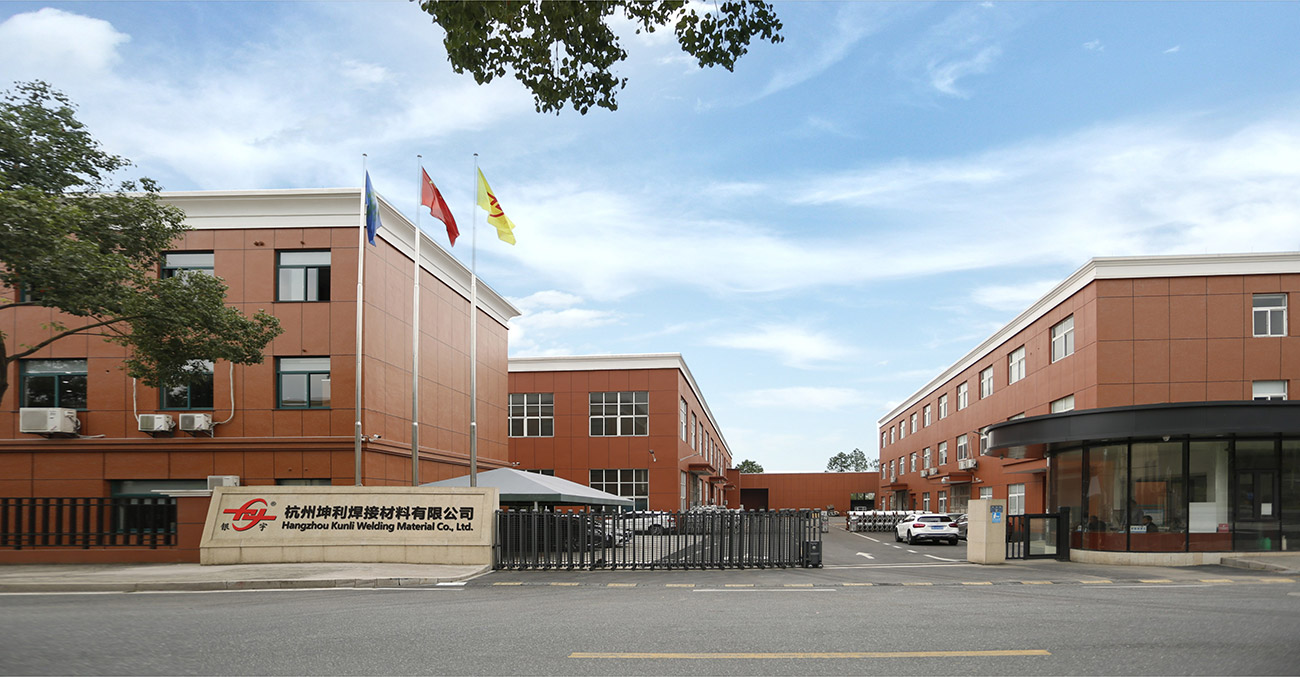
Materiais de soldagem Hangzhou Kunli Co., Ltd. está localizado na zona industrial da cidade de Puyang, distrito de Xiaoshan, Hangzhou, província de Zhejiang. É um equipamento de alta tecnologia e alto desempenho China Fio de soldagem Mig de alumínio ER4047 fabricante e atacado Fio de soldagem Mig de alumínio ER4047 fornecedor. A empresa tem mais de 20 anos de experiência na produção de fio de liga de alumínio, com equipamentos avançados internacionais de fabricação de fio de solda de liga de alumínio, equipamento de teste completo, processo de produção estável e sistema de controle de qualidade rigoroso. O alto desempenho OEM/ODM Fio de soldagem Mig de alumínio ER4047 produzido pela empresa passou com sucesso por várias certificações internacionais, como DB, CE, ABS, DNV, CCS, etc.,. Temos mais de 200MT de capacidade de produção por mês e 50% foi exportado para mais de 30 países, como EUA, México, Sudeste Asiático, Japão, Coréia, Austrália, Nova Zelândia e etc.
-

30+
UTILIZADO NO SETOR DE TECNOLOGIA DE INDÚSTRIA PESADA
-

35
ANOS DE EXPERIÊNCIA DE PESQUISA E DESENVOLVIMENTO
-

200+
INSTITUIÇÕES COOPERATIVAS DE P&D DE GRANDE ESCALA
-

20+
PAÍSES E REGIÕES DE COMÉRCIO GLOBAL
Vindo da China,
Marketing para o mundo.
Mais de 90% dos nossos operadores de campo têm formação profissional e técnica e muitos anos de experiência em processamento e montagem de equipamentos. É justamente por essa equipe unida, dedicada, pioneira, qualificada e experiente que a tecnologia e os produtos da empresa podem ser continuamente atualizados e aprimorados.


ENTRAR EM CONTATO
Envie-nos uma mensagem
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319
::: Últimas notícias :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
A soldagem de alumínio parece bastante simples à distância. O material é leve, fácil de moldar e aparece em todos os lugares em estrut...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wir...
Aug 24, 2026
À distância, soldar alumínio parece bastante simples – alimentar o fio, formar o arco, mover-se ao longo da costura. Entre em uma área...
-
How Do Aluminum Welding Wire Types Differ Across Fabricat...
Aug 19, 2026
Um soldado parado em uma bancada, olhando para três carretéis de fio de alumínio que parecem quase idênticos, sabe exatamente como a s...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help ...
Aug 17, 2026
Um soldado que se afasta de uma junta de alumínio acabada, apenas para encontrar poros espalhados pelo cordão ou uma rachadura ao long...
-
Aluminum Welding Wire Quality Control Process Explained: ...
Aug 26, 2026
Controle de qualidade do fio de soldagem de alumínio: onde a maioria dos problemas de soldagem realmente começa Um fabricante...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pro...
Aug 18, 2026
Dois carretéis de fio de soldagem podem ter a mesma designação de liga, o mesmo cerâmico na etiqueta e a mesma classificação AWS, m...
Extensão de informações da indústria
Mais informações sobre Fio de soldagem Mig de alumínio ER4047
Fio de soldagem MIG de alumínio ER4047
Como um Fabricante de fio de soldagem Mig de alumínio Er4047.html , adequamos a configuração do produto à aplicação, limites de operação, interfaces e critérios de aceitação definidos para cada projeto.
Como um specialized Fabricante de fio de soldagem Mig de alumínio ER4047 , Hangzhou Kunli Welding Materials Co., Ltd. produz um metal de adição Al-Si12 quase eutético com 11–13% de silício. Esta composição proporciona o ponto de fusão mais baixo entre os fios de soldagem de alumínio, tornando-a a escolha preferida para brasagem, soldagem de espessura fina e aplicações onde a fluidez e a resistência a trincas são críticas. Nosso fio é fabricado em nossa fábrica na China com mais de 20 anos de experiência, utilizando equipamentos avançados e rigoroso controle de qualidade para garantir um desempenho consistente.
Visão geral do produto
ER4047 é uma liga eutética com uma estreita faixa de fusão de 577–582°C, proporcionando excelente fluidez e redução da contração de solidificação. Ele é projetado para unir ligas de alumínio como 1060, 1350, 3003, 3004, 5052, 6060, 6061 e 6063, bem como ligas fundidas como 710.0 e 711.0. O alto teor de silício minimiza trincas a quente e melhora a resistência à corrosão, tornando-o ideal para trocadores de calor HVAC, radiadores automotivos, barramentos elétricos e reparo de componentes fundidos.
Especificações principais
| Parâmetro | Valor |
|---|---|
| Conteúdo de silício | 11,0 – 13,0% |
| Faixa de fusão | 577 – 582ºC |
| Densidade | 2,65g/cm³ |
| Condutividade Elétrica | 0,35 – 0,45 S/cm |
| Condutividade Térmica | 155 W/m·K |
| Coeficiente de Expansão | 21,5 µm/m·K |
Configurações disponíveis
Fornecemos o ER4047 em uma variedade de diâmetros e embalagens para atender diferentes processos de soldagem e escalas de produção:
- Fio MIG: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – carretéis de 0,5, 2, 5, 6, 7, 9 kg
- Hastes TIG: 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm – embalagens de 5 ou 10 kg
- Embalagem do tambor: 40 ou 80 kg para alimentação automatizada
- Bobinas: 8–15 kg para uso manual ou semiautomático
Todo o fio é retificado com precisão com tolerância de ±0,007 mm, raspado, desengraxado e controlado por óxido para manter o oxigênio da superfície abaixo de 80 ppm. O enrolamento de camada com passo transversal de 0,85–1,1 mm garante alimentação suave e arco estável.
Ajuste de aplicação
O ER4047 foi projetado para processos onde baixo ponto de fusão e alta fluidez são essenciais:
- HVAC e refrigeração: Trocadores de calor de alumínio soldado, serpentinas de condensador, núcleos de evaporador
- Automotivo: Tanques de radiadores, núcleos de aquecedores, resfriadores de ar, placas de resfriamento de baterias
- Elétrica: Juntas de barramentos, enrolamentos de transformadores, transições alumínio-cobre
- Reparo Aditivo: Restauração de peças fundidas, reparo de porosidade, acúmulo de superfícies desgastadas
- Estruturas leves: Tubulação de parede fina, painéis alveolares, suportes aeroespaciais não estruturais
Parâmetros de soldagem
Os resultados ideais dependem do processo e do projeto da junta. Nossa equipe técnica pode recomendar parâmetros específicos, mas as linhas de base típicas são:
| Processo | Parâmetros |
|---|---|
| GMAW (1,2mm) | 18–22 V, 100–160 A, 100% argônio 18–22 L/min, stickout 15–20 mm |
| TIG (2,4 mm) | 80–140 A, equilíbrio AC 65–75%, 100% Argônio 10–15 L/min |
| Brasagem com maçarico | Chama neutra, fluxo FB3-S, metal base 580–610°C |
Garantia de Qualidade e Conformidade
Nosso ER4047 é produzido sob sistemas certificados ISO9001, ISO14000 e ISO18001. Cada lote passa por análise química, testes mecânicos e verificação de desempenho de soldagem usando equipamentos avançados como espectrômetros Shimadzu PDA e robôs de soldagem OTC. O fio atende AWS A5.10 (ER4047) e ISO 18273 (S Al 4047A) e possui certificação CE para equipamentos de pressão. Também possuímos certificações DB, ABS, DNV e CCS, dando suporte a aplicações marítimas e estruturais.
Armazenamento e Manuseio
Para preservar a qualidade do fio, armazene as bobinas na embalagem original, em uma área limpa e seca (10–35°C, UR <55%). Deixe as embalagens seladas se aclimatarem por 12 horas antes de abri-las. Após a abertura, utilizar no prazo de 72 horas ou conservar num armário seco a 30–40°C. O prazo máximo de validade em embalagens fechadas é de 36 meses.
Informações que usamos para configurar sua solução
Para preparar um orçamento preciso e uma proposta técnica, necessitamos dos seguintes detalhes do projeto:
- Liga e espessura do material base
- Processo de soldagem (MIG, TIG, brasagem) e projeto de juntas
- Diâmetro do fio necessário e tipo de embalagem
- Volume de produção e cronograma de entrega
- Quaisquer padrões ou certificações específicas exigidas
Nossos engenheiros usam essas informações para recomendar a configuração ideal do fio e fornecer orientação sobre parâmetros de soldagem.
Produtos Relacionados
Explore nossa linha completa de fios de soldagem de alumínio, incluindo Fio de soldagem de alumínio e silicone ER4043 para soldagem de uso geral, Fio de soldagem de alumínio ER5356 para aplicações de alta resistência e Fio de soldagem de alumínio ER5183 para juntas de grau marítimo. Para mais opções, visite nossa categoria Fio para Soldagem de Alumínio.
Perguntas frequentes
Qual é a principal vantagem do ER4047 sobre o ER4043?
ER4047 possui maior teor de silício (12% vs 5%), conferindo-lhe um ponto de fusão mais baixo e fluidez superior. Isso o torna ideal para brasagem e soldagem de espessura fina, onde são necessárias folgas estreitas e distorção mínima.
O ER4047 pode ser usado para soldar alumínio 6061?
Sim, ER4047 é recomendado para 6061 e outras ligas 6xxx. Ele fornece boa resistência a trincas e desempenho à corrosão, embora para requisitos de resistência mais elevados, o ER5356 possa ser preferido.
Quais opções de embalagem estão disponíveis para linhas de soldagem automatizadas?
Oferecemos tambores de 40 ou 80 kg para alimentação contínua, bem como bobinas com enrolamento preciso das camadas para garantir um desenrolamento suave do fio. Embalagens personalizadas podem ser organizadas para requisitos específicos da linha.
Como você garante qualidade consistente em todos os lotes?
Nosso processo de produção inclui inspeção rigorosa do material recebido, monitoramento durante o processo e testes finais de composição química, propriedades mecânicas e desempenho de soldagem. Cada lote é rastreável e documentado.
Vocês fornecem suporte técnico para otimização de parâmetros de soldagem?
Sim, nossos engenheiros de soldagem podem ajudar na seleção de parâmetros, solução de problemas e até mesmo suporte no local, se necessário. Trabalhamos em estreita colaboração com os clientes para garantir uma implementação bem-sucedida.

LINKS RÁPIDOS
PRODUTOS
CONTATE-NOS
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
