
Por que o fio de soldagem de alumínio ER5183 tem um bom desempenho no 5083
Quando as peças de alumínio precisam ser unidas, o fio de enchimento tem uma conexão direta com o comportamento da junta acabada. A escolha não é simplesmente uma questão de selecionar um fio que possa derreter durante a fusão. A composição da base metálica, a condição da junta, o processo de soldagem e a forma como o fio é manuseado antes do uso podem afetar o resultado.
Isto é particularmente relevante quando se trabalha com alumínio 5083. É amplamente associado a aplicações onde a resistência e a resistência à corrosão são importantes, portanto, o material de enchimento precisa ser adequado às características da base metálica. O fio de soldagem de alumínio ER5183 é comumente considerado para este tipo de trabalho porque sua composição é adequada para ligas de alumínio com teor relativamente alto de magnésio.
A relação entre o fio de enchimento e o 5083 é, portanto, mais do que uma simples correspondência entre produtos. A composição do material, o diâmetro do fio, as condições de blindagem, a limpeza da superfície, o armazenamento e o controle de produção podem influenciar o processo de soldagem. Observar esses fatores em conjunto fornece uma imagem mais clara do motivo pelo qual o ER5183 é usado com o 5083 e o que pode afetar seu desempenho durante a fabricação.
O que torna o ER5183 adequado para soldagem de alumínio 5083
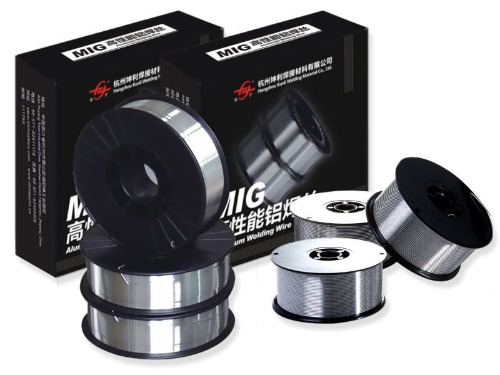
A conexão entre ER5183 e 5083 começa com as características do material. Ambas são ligas de alumínio associadas ao magnésio como elemento importante de liga. Isto torna o material de enchimento compatível com os requisitos gerais da soldagem de alumínio com alto teor de magnésio.
Um fio de enchimento precisa formar um metal de solda que funcione como uma base de metal circundante. Se a composição do questionário for gratuita, a junta acabada poderá não fornecer as características esperadas do material original. Para o 5083, a escolha de um enchimento contém muita ajuda para manter uma relação adequada entre a área de venda e o material original.
Existem vários fatores a serem considerados ao avaliar esta partida:
| Consideração | Por que isso é importante |
| Composição da base metálica | Influencia a escolha do material de enchimento |
| Conteúdo de magnésio | Afeta as características do metal de solda |
| Ambiente de corrosão | Pode influenciar a seleção do preenchimento |
| Requisitos conjuntos | Afeta o método de soldagem e a escolha do material |
| Condição da superfície | Pode influenciar a consistência da solda |
Outro ponto é que a soldagem altera o material localmente. A área ao redor da junta sofre aquecimento, fusão e resfriamento, de modo que o metal de solda não se comporta simplesmente como uma seção integrada da base metálica. A escolha de um cartucho com composição compatível ajuda a reduzir as diferenças supérfluas entre a solda e o alumínio excedente.
Por esta razão, o fio de soldagem de alumínio ER5183 é frequentemente associado à soldagem 5083, onde as propriedades da junta acabada precisam permanecer compatíveis com as características do material de base.
Como o conteúdo de magnésio afeta o desempenho da solda ER5183
O magnésio tem um papel importante no comportamento das ligas de alumínio-magnésio. Num arame de adição, existe sua afetação às características do metal formado na área de solda.
A quantidade de magnésio não pode ser selecionada separadamente do restante da composição da liga. Um fio de solda é produzido com uma gama de materiais definida para que seu comportamento permaneça consistente de um lote para outro. Mudanças na composição podem influenciar o comportamento do metal fundido, bem como as características da solda resfriada.
Para ER5183, o magnésio contribui para as propriedades esperadas de uma carga projetada para ligas de alumínio com alto teor de magnésio. Este é um dos motivos pelos quais é considerado ao soldar materiais como o 5083.
No entanto, adicionar ou controlar o magnésio não se trata simplesmente de aumentar um elemento. O equilíbrio geral da liga é importante. Outros elementos e impurezas também podem influenciar a condição do arame acabado e do metal de solda.
Durante a produção, os fabricantes precisam, portanto, prestar atenção em:
- Consistência da matéria prima
- Composição da liga
- Condições de fusão e processamento
- Limpeza de materiais
- Condição final do fio
O mesmo princípio se aplica durante a soldagem. Se o fio de enchimento estiver contaminado ou manuseado incorretamente, as características pretendidas do material não podem ser traduzidas em um processo de soldagem consistente.
Em termos práticos, o papel do magnésio ajuda a explicar porque o fio de soldagem de alumínio ER5183 é considerado para 5083, em vez de tratar todos os fios de soldagem de alumínio como materiais intercambiáveis.
Por que o diâmetro do fio é importante ao usar o ER5183
O diâmetro do fio é uma concepção relativamente simples, mas pode variar de acordo com o processo de aplicação é controlado. Um fio menor ou maior não se comporta exatamente da mesma maneira quando passa por um equipamento de soldagem.
O diâmetro selecionado está relacionado ao equipamento de pesca, desenho da junta, espessura do material e posição de trabalho. Um fio que não corresponde bem à configuração pode dificultar a alimentação ou o controle do arco.
O diâmetro do fio pode influenciar vários aspectos práticos:
- Com que firmeza o fio é alimentado
- Quanto material de enchimento entra na junta
- Como o operador controla a solda
- Com que facilidade o fio passa pelo equipamento
- Como as configurações de soldagem precisam ser ajustadas
Para a emissão de alumínio, as condições de alimentação merecem atenção especial porque o fio de alumínio é relativamente macio. Um caminho de alimentação mal ajustado, uma resistência excessiva ou um componente de contato inadequado podem afetar as especificidades como o arame chega à área de soldagem.
A condição do carretel também é importante. Se o fio for enrolado de forma irregular ou danificado durante o período, poderão surgir problemas de alimentação mesmo quando o diâmetro nominal do fio for de proteção.
A escolha do diâmetro do fio de soldagem de alumínio ER5183 deve, portanto, ser considerada em conjunto com o equipamento de pesca e a junta, e não como uma decisão de compra isolada.
Como o gás de proteção e as configurações de soldagem afetam o ER5183
Uma vez selecionado o arame de adição e a base metálica, as condições de aplicação circundantes tornam-se importantes. O alumínio reage prontamente com a atmosfera circundante quando aquecido, portanto a área de exaustão necessita de proteção adequada.
O gás de proteção ajuda a separar a área de solda fundida do ar circundante. Se uma cobertura de gás for perturbada, a solda pode tornar-se mais vulnerável à contaminação. O fluxo de gás, a posição da tocha, vazamentos, correntes de ar e a condição do equipamento de fornecimento de gás podem afetar a proteção ao redor da junta.
As configurações de soldagem também precisam funcionar juntas. Corrente, tensão, alimentação do arame, velocidade de deslocamento e movimento da tocha não são controles independentes. Alterar uma configuração pode alterar a maneira como outras pessoas se comportam.
Por exemplo, se o arame for alimentado a uma taxa que não corresponde às condições de soldagem, o arco poderá se tornar instável. Se a tocha se mover muito rapidamente, a junta poderá não receber calor ou material de enchimento suficiente. Mover-se muito lentamente pode criar calor excessivo na área local.
Um processo consistente geralmente depende da seleção de várias coisas ao mesmo tempo:
- O equipamento de soldagem está ajustado corretamente.
- O gás de proteção atinge a área de soldagem sem interrupção.
- O fio se move suavemente pelo caminho da alimentação.
- As superfícies articulares estão alinhadas.
- O movimento da tocha permanece razoavelmente consistente.
Essas condições são importantes porque o fio de soldagem de alumínio ER5183 não consegue compensar todos os problemas criados por configurações internas do equipamento ou mais preparação da junta.
Por que pode ocorrer porosidade com fio de soldagem de alumínio ER5183
A porosidade é um dos problemas que pode chamar a atenção durante a soldagem do alumínio. Pequenas bolsas de gás podem se formar no metal de solda quando gases indesejados ficam presos à medida que o material é fundido esfriado.
O fio de enchimento é apenas uma possível fonte de problemas. Umidade, óleo, sujeira, superfície de base suja ou cegamento elétrico também podem contribuir para o problema.
O ambiente circundante deve, portanto, ser considerado quando surge uma solda porosa. Um fio exposto à contaminação pode se comportar de maneira diferente de um material limpo. O mesmo se aplica à base metálica. Depósitos superficiais podem entrar na área de soldagem e interferir no processo.
As áreas comuns a serem funcionais incluem:
- Superfície do fio
- Superfície metálica básica
- Condições de armazenamento
- Paranecimento de gás
- Equipamento de entrega de gás
- Preparação conjunta
- Movimento de soldagem
A porosidade também pode estar ligada a condições de soldagem inconsistentes. Mudanças repentinas na cobertura do gás ou na posição da tocha podem expor a área fundida da solda ao ar. Uma perturbação excessiva em torno da zona de solda pode ter um efeito semelhante.
Ao invés de garantir todos os poros ao material de enchimento, é mais útil verificar todo o ambiente de soldagem. Esta abordagem é particularmente relevante ao usar o fio de soldagem de alumínio ER5183 porque o fio, o material de base, o equipamento e as condições ambientais interagem durante o processo de soldagem.
O ER5183 pode ser usado para outras ligas de alumínio
O ER5183 está associado ao 5083, mas seu uso não se limita a uma única liga de alumínio. A questão mais útil é se a composição de enchimento é completa para a base metálica específica e para os requisitos da junta acabada.
Outras ligas de alumínio-magnésio podem ter características que tornam adequado um enchimento contendo magnésio. No entanto, o fato de dois materiais serem ligas de alumínio não significa automaticamente que devam usar o mesmo fio de enchimento.
Ao considerar outra liga, vários pontos precisam ser selecionados:
| Consideração material | Pergunta a considerar |
| Família de liga | A composição da base metálica é compatível com o preenchimento? |
| Finalidade conjunta | Quais características são comuns na área soldada? |
| Condições de corrosão | A junta deixará de expor um ambiente exigente? |
| Método de soldagem | O preenchimento é adequado para o processo selecionado? |
| Condições de fabricação | O fio pode ser alimentado e controlado? |
É também aqui que as comparações entre diferentes materiais de enchimento se tornam úteis. Uma carga projetada para um grupo de liga de alumínio pode ser escolhida por razões diferentes de uma carga projetada para outro grupo.
A seleção deve, portanto, começar com a base metálica e os requisitos da junta. O fio de soldagem de alumínio ER5183 pode ser protegido em algumas situações relacionadas a outras ligas de alumínio, mas a adequação deve ser considerada caso a caso, em vez de presumida apenas pelo nome da liga.
Como o fio de soldagem ER5183 deve ser armazenado e manuseado
A condição do fio de soldagem antes de chegar à tocha de soldagem pode afetar o processo de trabalho. O armazenamento adequado é, portanto, parte do controle do material e não um problema que só começa quando a transferência começa.
O fio deve ser protegido contra umidade, poeira, óleo e outros contaminantes. Sua embalagem original pode ajudar a proteger o material durante o armazenamento, mas o que envolve após a abertura também é importante.
Algumas práticas básicas podem ajudar a manter a condição do fio:
- Mantenha o fio não utilizado em uma área de armazenamento limpa e seca.
- Evite colocar carrinhos abertos onde a umidade possa se acumular.
- Manuseie o fio com equipamento limpo.
- Mantenha o fio longe de óleos e outros contaminantes.
- Verifique o carretel antes de colocá-lo no equipamento de soldagem.
- Proteja o material parcialmente usado quando não estiver sendo usado.
Danos nas embalagens também devem receber atenção. Se uma embalagem tiver sido aberta, rasgada ou exposta a condições adversas, o fio deverá ser verificado antes do uso.
O armazenamento é particularmente relevante para o fio de soldagem de alumínio ER5183 porque a contaminação nem sempre pode ser visível à primeira vista. Um fio pode parecer utilizável enquanto a condição de sua superfície já mudou.
Um bom correspondente não substitui a preparação adequada da soldagem, mas elimina uma fonte evitável de variação do processo.
O que as verificações de qualidade são importantes para o fio de soldagem ER5183
O controle de qualidade começa antes do fio ser entregue para uma operação de transferência. O produto acabado precisa manter uma composição de material e condição física consistente para que possa ser processado e usado de maneira previsível.
Para os fabricantes, verifique o fio envolvido mais para observar sua aparência. O processo produtivo necessita de controles em diferentes etapas, desde a matéria-prima até a conformação, tratamento de superfície, enrolamento e embalagem.
Áreas de inspeção importantes podem incluir:
| Área de qualidade | O que está selecionado |
| Material de composição | Consistência da Liga |
| Diâmetro do fio | Regularidade ao longo do fio |
| Condição da superfície | Superfície limpa e adequada |
| Parama de fio | Paramação e enrolamento consistente |
| Condição de alimentação | Movimento suave através do equipamento |
| Embalagem | Proteção durante armazenamento e transporte |
A cerne do fio merece atenção especial porque pequenas variações podem afetar o comportamento alimentar. A condição da superfície também é importante porque resíduos ou contaminação podem se tornar uma fonte de problemas de soldagem.
O carretel não deve ser esquecido. Um carretel devidamente formado permite que o fio saia da embalagem de maneira controlada. Inscrição irregular, fio danificado ou danificado pode criar dificuldades de alimentação mesmo quando o próprio material atende à composição pretendida.
For Fio de soldagem de alumínio ER5183 , o controle da produção conecta, portanto, vários estágios que podem parecer não relacionados à primeira vista. A composição do material relacionado ao metal de solda, a formação do fio relacionado à alimentação, a condição da superfície relacionada à limpeza e a embalagem relacionada à forma como o material chega ao ponto de uso.
A relação entre ER5183 e 5083 é, conseqüentemente, moldada por mais do que a própria liga de enchimento. A base metálica, a composição do carregamento, a condição do fio, a configuração da entrega, a preparação da junta, o armazenamento e os controles de fabricação, influenciam um papel na determinação de todos como o processo de soldagem se comporta.
NEXT:Como os fabricantes de fios de soldagem de alumínio controlam a qualidade do fio
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319

