


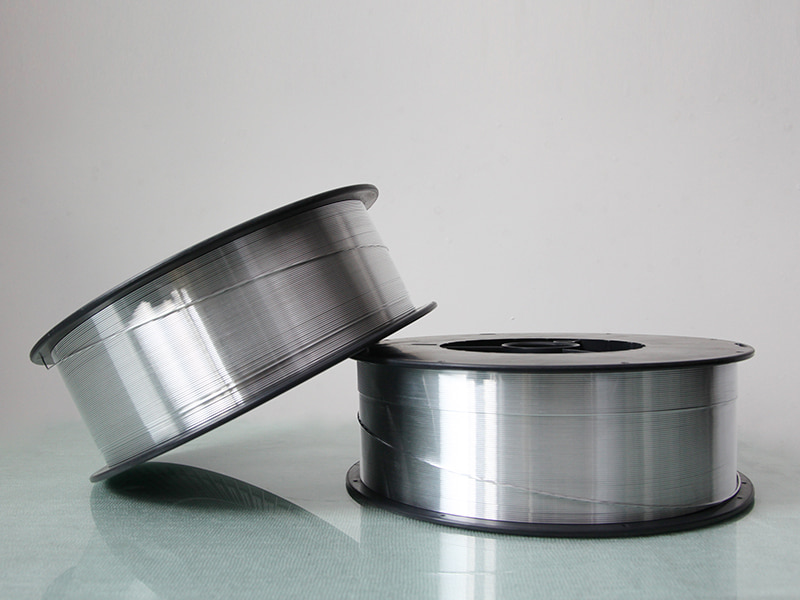

Fio de solda de alumínio
Fio de liga ER5154 Al-Mg
Grau 5154, fio de liga Al-Mg é usado para trançar cabos coaxiais para blindagem, com bom desempenho.
Aplicação principal: cabo coaxial flexível, uma variedade de cabos de áudio e vídeo, cabo de sinal de veículo, cabo de rede, cabo de transmissão de dados e assim por diante.
E-mail: rich@chinayinyu.com
Contate-nos
Anterior: Fio de soldagem de alumínio e magnésio ER5087
Próximo: Fio de soldagem Mig de alumínio ER4047
Próximo: Fio de soldagem Mig de alumínio ER4047
Descrição do produto
Al-Mg4,5Mn
Fio de soldagem de alumínio ER5154
Sistema Magnésio-Manganês | Grau Marítimo e Estrutural
3,1-3,9%
Magnésio
0,15-0,5%
Manganês
275-320 MPa
Faixa de tração
ER5154 é um metal de adição de liga de magnésio-manganês contendo 3,1% a 3,9% de magnésio com adição controlada de manganês de 0,15% a 0,5%. Esta composição proporciona maior resistência quando soldada em comparação com as alternativas ER4043 ou ER5356 ao unir materiais de base da série 5xxx. O teor de manganês refina a estrutura do grão no depósito de solda, melhorando a ductilidade e a resistência à fadiga. O ER5154 mantém propriedades mecânicas em temperaturas de serviço de -196°C a 65°C, suportando aplicações criogênicas e marítimas. O sistema de liga apresenta estabilidade natural ao envelhecimento sem requisitos de tratamento térmico.
Sólido: 570°C
Líquido: 640°C
Alongamento: 16-20%
Dureza: 75-85HB
Estrutura de Desempenho Técnico
M
Retenção de força após soldagem
A combinação magnésio-manganês mantém 90-95% da resistência à tração do metal base na condição de soldado. Não é necessário envelhecimento artificial pós-soldagem para aplicações estruturais.
C
Perfil de resistência à corrosão
A estabilidade passiva da camada de óxido em testes de névoa salina excede 2.000 horas de acordo com ASTM B117. Resistência ao ataque intergranular em ambientes de cloreto comparável à liga base 5154.
T
Estabilidade Térmica
A retenção de propriedades mecânicas em temperaturas elevadas (150°C por 1.000 horas) mostra menos de 8% de redução na resistência à tração final.
W
Solidez do metal de solda
O conteúdo controlado de hidrogênio abaixo de 0,12 ml por 100 g de alumínio produz soldas radiográficas de qualidade Classe I sem porosidade central ou microfissuras.
dados de especificação
Oferta de diâmetro
0,8 mm | 1,0 mm | 1,2mm | 1,6 mm | 2,0 mm
Tolerância de 0/-0,008 mm
Condição da superfície
Desengorduramento ultrassônico raspado com precisão
Lubrificante residual: Abaixo de 0,003g/kg
Sistema de embalagem
Carretel de plástico D300 (7kg) · Tambor K355 (50kg) · Caixa de desembolso (200kg)
Camada enrolada com controle de curvatura reversa
Certificação
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · Aprovação marítima ABS
Tipo DNV-GL aprovado
Requisitos de blindagem
100% Argônio (10-25 L/min) ou mistura Ar-He (75/25)
Ponto de orvalho abaixo de -40°C
Catálogo de aplicações de campo
Construção Marinha
Cascos de navios de alumínio soldados, painéis de superestrutura, navios de transferência de tripulação offshore, fabricação de tanques de carga de GNL
Equipamento Criogênico
Tanques de armazenamento de gás natural líquido, navios de transporte de oxigênio/nitrogênio, linhas de processamento químico de baixa temperatura
Transporte Pesado
Reboques-tanque de alumínio, vagões ferroviários, carrocerias de caminhões basculantes, componentes de chassis de contêineres
Soldagem Estrutural
Plataformas de pontes, lanças de guindastes, sistemas modulares de construção, componentes de modernização sísmica
Sistemas de Defesa
Cascos de veículos blindados, acessórios para navios navais, conjuntos de recipientes de mísseis, módulos de pontes táticas
Procedimento de soldagem e solução de problemas
Seleção de parâmetros
Para fio de 1,2 mm de diâmetro: tensão 20-24 V, corrente 120-180 A, velocidade de alimentação do fio 4,5-7,5 m/min. Mantenha a ponta de contato ao trabalho a uma distância de 12-18 mm. Use a técnica de empurrar com ângulo de deslocamento de 10 a 15 graus.
Preparação Conjunta
Remova o óxido superficial da zona de solda usando uma escova de aço inoxidável dedicada ao alumínio. Limpe com acetona para eliminar resíduos de hidrocarbonetos. Para espessuras de chapa acima de 8 mm, pré-aqueça a 100-120°C para reduzir a taxa de resfriamento.
Controle de Porosidade
Verifique se há vazamentos na mangueira de gás de proteção. Verifique a taxa de fluxo de gás com rotâmetro. Armazene o fio em ambiente com umidade controlada abaixo de 55% UR. Substitua a ponta de contato se o furo estiver desgastado além do tamanho 0,1mm.
Prevenção de rachaduras
Evite perfis de cordão côncavos mantendo alimentação de arame suficiente. Para juntas restritas, reduza a temperatura entre passes abaixo de 150°C. Use a sequência de soldagem backstep para montagens de costura longas.
Problemas de estabilidade do arco
Inspecione a condição da ranhura do rolete de acionamento. Substitua o revestimento de Teflon após 150kg de consumo de fio. Verifique as conexões elétricas no grampo-obra e na tocha. Use forma de onda de pulso para posições de soldagem verticais.
Inspeção Pós-Soldagem
Realize testes de corante penetrante para rachaduras superficiais. Exame ultrassônico para defeitos internos. Realize testes de flexão de acordo com as especificações AWS B4.0 para qualificação de procedimentos.
⛭
Diretivas de cadeia de suprimentos e armazenamento
Recebendo Inspeção
Verifique a condição do carretel e a integridade da vedação a vácuo. Verifique o certificado do lote para análises químicas e resultados de testes mecânicos. Rejeite qualquer embalagem que apresente entrada de umidade ou danos físicos.
Condições do armazém
Armazenar entre 10 e 30°C com faixa de umidade de 30 a 55%. Mantenha distância de 1m das paredes externas. Evite empilhar altura superior a 4 paletes. Use a rotação de estoque primeiro a entrar, primeiro a sair.
Gerenciamento de prazo de validade
Embalagem fechada: 36 meses a partir da data de fabricação. Carretéis abertos: use dentro de 120 horas quando armazenados em ambiente de oficina. Para bobinas parciais de longo prazo, use gabinete seco a 35-45°C.
Protocolo de Tratamento
Use luvas de algodão limpas ao carregar o arame no alimentador. Evite o contato com óleo, graxa ou névoa de líquido refrigerante. Não coloque as bobinas em pisos sujos da oficina. Devolva a capa protetora após cada turno.
Todos os dados técnicos representam valores típicos obtidos de testes laboratoriais controlados. O desempenho real depende de parâmetros específicos de soldagem, condição do material base, geometria da junta e nível de habilidade do operador. As propriedades mecânicas devem ser verificadas através de testes de qualificação de procedimentos.
Fio de liga ER5154 Al-Mg
Vindo da China,
Marketing para o mundo.
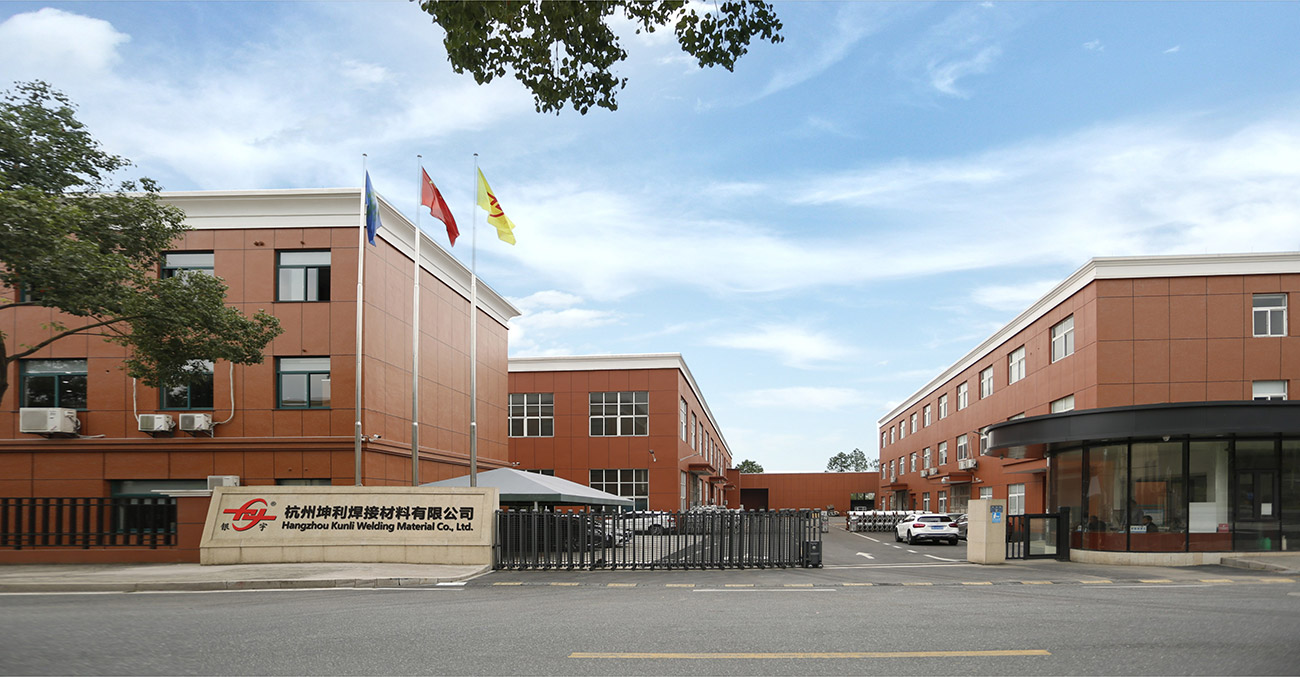
Materiais de soldagem Hangzhou Kunli Co., Ltd. está localizado na zona industrial da cidade de Puyang, distrito de Xiaoshan, Hangzhou, província de Zhejiang. É um equipamento de alta tecnologia e alto desempenho China Fio de liga ER5154 Al-Mg fabricante e atacado Fio de liga ER5154 Al-Mg fornecedor. A empresa tem mais de 20 anos de experiência na produção de fio de liga de alumínio, com equipamentos avançados internacionais de fabricação de fio de solda de liga de alumínio, equipamento de teste completo, processo de produção estável e sistema de controle de qualidade rigoroso. O alto desempenho OEM/ODM Fio de liga ER5154 Al-Mg produzido pela empresa passou com sucesso por várias certificações internacionais, como DB, CE, ABS, DNV, CCS, etc.,. Temos mais de 200MT de capacidade de produção por mês e 50% foi exportado para mais de 30 países, como EUA, México, Sudeste Asiático, Japão, Coréia, Austrália, Nova Zelândia e etc.
-

30+
UTILIZADO NO SETOR DE TECNOLOGIA DE INDÚSTRIA PESADA
-

35
ANOS DE EXPERIÊNCIA DE PESQUISA E DESENVOLVIMENTO
-

200+
INSTITUIÇÕES COOPERATIVAS DE P&D DE GRANDE ESCALA
-

20+
PAÍSES E REGIÕES DE COMÉRCIO GLOBAL
Vindo da China,
Marketing para o mundo.
Mais de 90% dos nossos operadores de campo têm formação profissional e técnica e muitos anos de experiência em processamento e montagem de equipamentos. É justamente por essa equipe unida, dedicada, pioneira, qualificada e experiente que a tecnologia e os produtos da empresa podem ser continuamente atualizados e aprimorados.


ENTRAR EM CONTATO
Envie-nos uma mensagem
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319
::: Últimas notícias :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
A soldagem de alumínio parece bastante simples à distância. O material é leve, fácil de moldar e aparece em todos os lugares em estrut...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wir...
Aug 24, 2026
À distância, soldar alumínio parece bastante simples – alimentar o fio, formar o arco, mover-se ao longo da costura. Entre em uma área...
-
How Do Aluminum Welding Wire Types Differ Across Fabricat...
Aug 19, 2026
Um soldado parado em uma bancada, olhando para três carretéis de fio de alumínio que parecem quase idênticos, sabe exatamente como a s...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help ...
Aug 17, 2026
Um soldado que se afasta de uma junta de alumínio acabada, apenas para encontrar poros espalhados pelo cordão ou uma rachadura ao long...
-
Aluminum Welding Wire Quality Control Process Explained: ...
Aug 26, 2026
Controle de qualidade do fio de soldagem de alumínio: onde a maioria dos problemas de soldagem realmente começa Um fabricante...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pro...
Aug 18, 2026
Dois carretéis de fio de soldagem podem ter a mesma designação de liga, o mesmo cerâmico na etiqueta e a mesma classificação AWS, m...
Extensão de informações da indústria
Mais informações sobre Fio de liga ER5154 Al-Mg
Fio de liga Al-Mg ER5154 - Preenchimento de precisão para soldagem marítima, criogênica e estrutural
Como um Er5154 Almg Alloy Wire.html fabricante , adequamos a configuração do produto à aplicação, limites de operação, interfaces e critérios de aceitação definidos para cada projeto.
Hangzhou Kunli Welding Materials Co., Ltd. é um fabricante e fornecedor de alta tecnologia de fio de liga ER5154 Al-Mg, projetado para aplicações exigentes onde resistência, resistência à corrosão e integridade da solda não são negociáveis. Com mais de 20 anos de experiência na produção de fios de liga de alumínio, fornecemos esse metal de adição de magnésio-manganês para estaleiros navais, fabricantes de equipamentos criogênicos, fabricantes de transporte pesado e empreiteiros de aço estrutural em todo o mundo.
Nosso fio ER5154 atende aos padrões AWS A5.10 e ISO 18273 S Al 5154, com certificações que incluem DB, CE, ABS, DNV e CCS. Produzimos mais de 200 toneladas por mês, exportando 50% para mais de 30 países. Como um Fábrica de fios de liga ER5154 Al-Mg por atacado , combinamos fabricação avançada com rigoroso controle de qualidade para oferecer desempenho consistente de lote a lote.
Visão geral do produto
ER5154 é um metal de adição de liga de magnésio-manganês contendo 3,1% a 3,9% de magnésio com adição controlada de manganês de 0,15% a 0,5%. Esta composição proporciona maior resistência quando soldada em comparação com ER4043 ou ER5356 ao unir materiais de base da série 5xxx. O teor de manganês refina a estrutura do grão no depósito de solda, melhorando a ductilidade e a resistência à fadiga. O ER5154 mantém propriedades mecânicas em temperaturas de serviço de -196°C a 65°C, suportando aplicações criogênicas e marítimas. O sistema de liga apresenta estabilidade natural ao envelhecimento sem requisitos de tratamento térmico.
Especificações principais
| Propriedade | Valor |
|---|---|
| Magnésio (Mg) | 3,1% – 3,9% |
| Manganês (Mn) | 0,15% – 0,5% |
| Faixa de tração | 275 – 320 MPa |
| Alongamento | 16 – 20% |
| Dureza | 75 – 85 HB |
| Solidus / Liquidus | 570°C / 640°C |
| Oferta de diâmetro | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0/-0,008 mm) |
| Condição da superfície | Desengorduramento ultrassônico raspado com precisão; lubrificante residual abaixo de 0,003g/kg |
| Embalagem | Carretel de plástico D300 (7kg), tambor K355 (50kg), caixa de desembolso (200kg) |
| Certificações | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Ajuste de aplicação
O ER5154 foi projetado para soldar ligas de alumínio da série 5xxx, especialmente em ambientes onde a resistência à corrosão e a tenacidade a baixas temperaturas são críticas. Seu conteúdo de magnésio é otimizado para evitar sensibilização e corrosão intergranular, tornando-o uma escolha preferida para estruturas marítimas e offshore.
- Construção Marinha: Cascos de navios de alumínio soldados, painéis de superestrutura, navios de transferência de tripulação offshore, fabricação de tanques de carga de GNL.
- Equipamento criogênico: Tanques de armazenamento de gás natural líquido, navios de transporte de oxigênio/nitrogênio, linhas de processamento químico de baixa temperatura.
- Transporte Pesado: Reboques-tanque de alumínio, vagões ferroviários, carrocerias de caminhões basculantes, componentes de chassis de contêineres.
- Soldagem Estrutural: Plataformas de pontes, lanças de guindastes, sistemas modulares de construção, componentes de modernização sísmica.
- Sistemas de Defesa: Cascos de veículos blindados, acessórios para navios navais, conjuntos de recipientes de mísseis, módulos de pontes táticas.
Estrutura de Desempenho Técnico
- Retenção de força após soldagem: Mantém 90-95% da resistência à tração do metal base na condição de soldado; não é necessário envelhecimento artificial pós-soldagem.
- Perfil de resistência à corrosão: A estabilidade passiva da camada de óxido em testes de névoa salina excede 2.000 horas de acordo com ASTM B117; resistência ao ataque intergranular em ambientes de cloreto comparável à liga base 5154.
- Estabilidade Térmica: A retenção de propriedades mecânicas em temperaturas elevadas (150°C por 1.000 horas) mostra menos de 8% de redução na resistência à tração final.
- Solidez do metal de solda: O conteúdo controlado de hidrogênio abaixo de 0,12 ml por 100 g de alumínio produz soldas radiográficas de qualidade Classe I sem porosidade central ou microfissuras.
Procedimento de soldagem e solução de problemas
Para fio de 1,2 mm de diâmetro, os parâmetros típicos são tensão 20-24 V, corrente 120-180 A, velocidade de alimentação do fio 4,5-7,5 m/min. Mantenha a ponta de contato ao trabalho a uma distância de 12-18 mm. Use a técnica de empurrar com ângulo de deslocamento de 10 a 15 graus.
Preparação Conjunta: Remova o óxido superficial da zona de solda usando uma escova de aço inoxidável dedicada ao alumínio. Limpe com acetona para eliminar resíduos de hidrocarbonetos. Para espessuras de chapa acima de 8 mm, pré-aqueça a 100-120°C para reduzir a taxa de resfriamento.
Controle de porosidade: Verifique se há vazamentos na mangueira de gás de proteção. Verifique a taxa de fluxo de gás com rotâmetro. Armazene o fio em ambiente com umidade controlada abaixo de 55% UR. Substitua a ponta de contato se o furo estiver desgastado além do tamanho 0,1mm.
Prevenção de rachaduras: Evite perfis de cordão côncavos mantendo alimentação de arame suficiente. Para juntas restritas, reduza a temperatura entre passes abaixo de 150°C. Use a sequência de soldagem backstep para montagens de costura longas.
Problemas de estabilidade do arco: Inspecione a condição da ranhura do rolete de acionamento. Substitua o revestimento de Teflon após 150kg de consumo de fio. Verifique as conexões elétricas no grampo-obra e na tocha. Use forma de onda de pulso para posições de soldagem verticais.
Inspeção Pós-Soldagem: Realize testes de corante penetrante para rachaduras superficiais. Exame ultrassônico para defeitos internos. Realize testes de flexão de acordo com as especificações AWS B4.0 para qualificação de procedimentos.
Diretivas de cadeia de suprimentos e armazenamento
Inspeção de recebimento: Verifique a condição do carretel e a integridade da vedação a vácuo. Verifique o certificado do lote para análises químicas e resultados de testes mecânicos. Rejeite qualquer embalagem que apresente entrada de umidade ou danos físicos.
Condições do armazém: Armazenar entre 10 e 30°C com faixa de umidade de 30 a 55%. Mantenha distância de 1m das paredes externas. Evite empilhar altura superior a 4 paletes. Use a rotação de estoque primeiro a entrar, primeiro a sair.
Gerenciamento de vida útil: Embalagem fechada: 36 meses a partir da data de fabricação. Carretéis abertos: use dentro de 120 horas quando armazenados em ambiente de oficina. Para bobinas parciais de longo prazo, use gabinete seco a 35-45°C.
Protocolo de Tratamento: Use luvas de algodão limpas ao carregar o arame no alimentador. Evite o contato com óleo, graxa ou névoa de líquido refrigerante. Não coloque as bobinas em pisos sujos da oficina. Devolva a capa protetora após cada turno.
Garantia de qualidade e conformidade
Nossa instalação de fabricação está equipada com linhas de produção internacionalmente avançadas e um laboratório de testes completo, incluindo espectrógrafo de emissão óptica SHIMADZU PDA 5500, microscópio metalográfico LEICA DM2550 e sistema de robô de soldagem OTC A-V6. Cada lote passa por análise de composição química, testes mecânicos e verificação de desempenho de soldagem para garantir a conformidade com AWS A5.10 e ISO 18273.
Possuímos certificações incluindo DB, CE, ABS, DNV e CCS, e nosso sistema de gestão de qualidade é certificado ISO9001, ISO14000 e ISO18001. Nossa estreita cooperação com o Instituto de Pesquisa de Metais Não Ferrosos de Pequim e a Universidade Centro-Sul apoia o desenvolvimento contínuo de ligas e a otimização de processos.
Informações que usamos para configurar sua solução
Para preparar um orçamento preciso e configuração do produto, precisamos dos seguintes detalhes do projeto:
- Grau e espessura do material base
- Processo de soldagem (MIG, TIG ou automatizado)
- Diâmetro necessário e preferência de embalagem
- Ambiente de aplicação (marítimo, criogênico, estrutural, etc.)
- Volume de produção e cronograma de entrega
- Quaisquer requisitos específicos de certificação ou documentação
Nossa equipe de engenharia recomendará o tipo de fio e a embalagem ideais para atender aos seus parâmetros de soldagem e padrões de qualidade.
Produtos Relacionados
Explore nossa linha completa de fios de soldagem de alumínio para encontrar a combinação certa para sua aplicação:
- Fio de soldagem de alumínio ER5356 – Maior magnésio para maior resistência
- Fio de soldagem de alumínio ER5183 – Para a série 5xxx com resistência melhorada
- Arame para Soldagem de Alumínio ER5087 – Massa de alta resistência para estruturas marítimas
- Fio de soldagem de silício e alumínio ER4043 - Para série 6xxx e reparo de fundição
Perguntas frequentes
Qual é a diferença entre ER5154 e ER5356?
O ER5154 possui menor teor de magnésio (3,1-3,9%) em comparação com o ER5356 (4,5-5,5%), oferecendo resistência superior à corrosão intergranular e melhor estabilidade em temperaturas acima de 65°C. O ER5356 oferece maior resistência à tração, mas é mais suscetível à sensibilização em ambientes marinhos.
O ER5154 pode ser usado para aplicações criogênicas?
Sim, o ER5154 mantém propriedades mecânicas até -196°C, tornando-o adequado para tanques de GNL e outros equipamentos criogênicos. Sua tenacidade a baixas temperaturas e resistência à corrosão são vantagens importantes.
Quais opções de embalagem estão disponíveis?
Oferecemos carretéis de plástico D300 (7kg), tambores K355 (50kg) e caixas de desembolso (200kg). Embalagens personalizadas podem ser organizadas com base em suas necessidades de produção.
Como você garante qualidade consistente?
Cada lote é testado em nosso laboratório interno quanto à composição química, propriedades mecânicas e desempenho de soldagem. Também mantemos rigoroso controle de processos e rastreabilidade desde a matéria-prima até o produto acabado.
Qual é o prazo de entrega típico?
O prazo de entrega depende da quantidade e das especificações do pedido. Para tamanhos e embalagens padrão, normalmente enviamos dentro de 2 a 3 semanas após a confirmação do pedido. Entre em contato conosco para prazos de entrega específicos.

LINKS RÁPIDOS
PRODUTOS
CONTATE-NOS
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang China 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
