
Alongamento do fio de soldagem de alumínio: fatores-chave que determinam a qualidade da solda
Uma oficina de fabricação em Shandong trocou o fio ER5356 importado por um fio local de baixo custo no ano passado. O certificado químico mostrou 4,8% de magnésio, mas o relatório de teste do lote listou o alongamento em 11% em vez dos 22% esperados. Em duas semanas, as rejeições nos testes de dobra atingiram 30% e as soldas MIG em 5.083 placas quebraram ao longo da linha de fusão durante a liberação do acessório.
O fio atendeu às especificações químicas e ainda assim falhou na produção. A especificação que faltava era o alongamento. Para fio de soldagem de alumínio, o alongamento é a propriedade mecânica que conecta o projeto da liga, o processo de trefilação e recozimento e a integridade final da solda. É também o número que a maioria dos compradores ignora.
O que o alongamento do fio de soldagem de alumínio realmente mede
O alongamento é a porcentagem de extensão plástica que uma amostra de fio atinge na fratura em um teste de tração padronizado e é a medida mais direta da ductilidade do metal de adição disponível em um certificado de material.
No ensaio de tração definido pela AWS A5.10, uma amostra de fio é puxada até a fratura, e o alongamento é o aumento no comprimento de referência dividido pelo comprimento original, expresso como uma porcentagem. Maior alongamento significa que o fio absorve mais tensão plástica antes de quebrar. Em um depósito de solda, a mesma propriedade decide se o metal solidificado pode esticar sob tensão de contração sem rasgar.
Dois valores são importantes. O alongamento do fio descreve a matéria-prima; o alongamento do depósito conforme soldado descreve o metal de solda solidificado e prevê o desempenho real do serviço. Um relatório de teste completo afirma ambos.
Por que o alongamento controla diretamente a qualidade da soldagem
Um depósito de solda com alongamento adequado resiste a trincas por solidificação, passa em testes de flexão guiada e tolera cargas de serviço sem falhas frágeis, enquanto um enchimento de baixo alongamento multiplica o risco de todos os três.
Quando uma solda esfria, o alumínio encolhe cerca de 6% em volume, e o depósito em solidificação deve deformar-se plasticamente para acomodar essa tensão. A química controla a resistência à trinca a quente na faixa de temperatura frágil, mas após a solidificação, o alongamento carrega a carga. Os testes de flexão são testes de alongamento em outra geometria.
- Os testes de dobra passam sem rasgos nas bordas
- Rachaduras e geradores de estresse absorvem a tensão
- Alimentação consistente de arame em pistolas MIG
- Comportamento confiável à fadiga em pórticos estruturais
- Rachaduras na linha de fusão durante a liberação do acessório
- Rejeições de curvatura em componentes marítimos e ferroviários
- Rachaduras na cratera e pontos de partida e parada
- Falha prematura em conjuntos vibratórios
Os fabricantes marítimos e criogênicos escolhem enchimentos 5xxx com liga de magnésio para resistência e ductilidade.
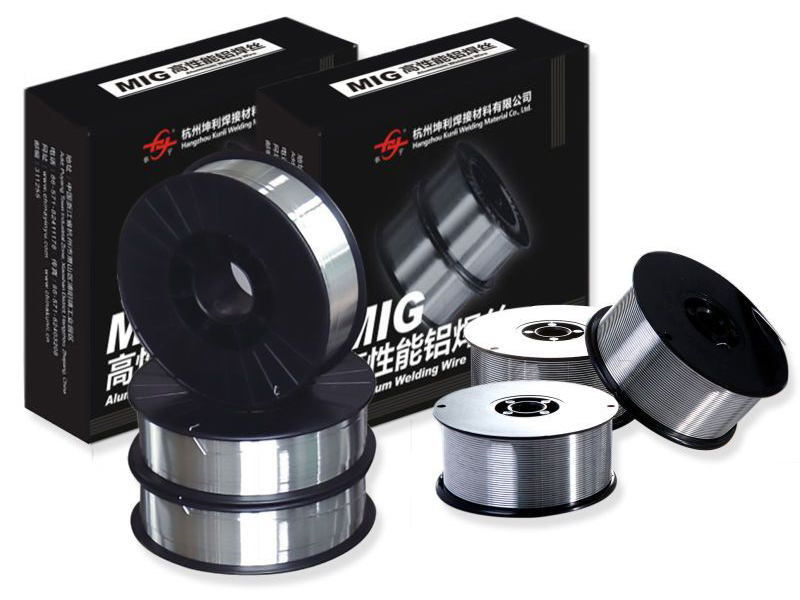 Fio de soldagem de alumínio ER5183 para aplicações marítimas e criogênicas Este enchimento de magnésio-manganês oferece alta resistência à soldagem e resistência à corrosão por água do mar, tornando-o uma escolha confiável para juntas da série 5xxx onde os valores de alongamento devem ser verificados no certificado. Ver Produto →
Cinco fatores que determinam o alongamento final
A química da liga, o histórico de trefilação a frio, o recozimento final, o diâmetro do fio e a condição da superfície se combinam para definir o valor de alongamento impresso no certificado.
- Química de ligas. O magnésio aumenta a taxa de endurecimento e a resistência final; o silício reduz a ductilidade. ER5356 e ER5183 oferecem maior alongamento do que ER4043 em têmpera equivalente.
- História do desenho e recozimento. A trefilação a frio da haste até 1,2 mm aumenta a resistência e destrói o alongamento. Um recozimento final adequado restaura a ductilidade; um fio sub-recozido pode ficar 10-15 pontos abaixo.
- Diâmetro do fio. O fio abaixo de 1,0 mm recebe uma redução de estiramento mais cumulativa e precisa de um controle de recozimento mais rígido para corresponder ao alongamento do fio de 1,6 mm.
- Condição da superfície. Arranhões, formação de lubrificantes e manchas de óxido atuam como entalhes que desencadeiam fraturas precoces no teste de tração e encurtam a vida útil da ponta de contato.
- Consistência do lote. Um pequeno desvio na temperatura do forno de recozimento pode alterar o alongamento em 5 a 8 pontos entre lotes com química idêntica.
Se a sua aplicação depende da maior ductilidade das ligas 5xxx, verifique os valores documentados antes de fazer o pedido.
 Fio de soldagem de alumínio ER5356 com valores de alongamento documentados Recomendado para ligas 5xxx e 6xxx, este fio de 5% de magnésio combina com a cor do metal base anodizado. Verifique o alongamento listado em relação ao AWS A5.10 antes de fazer o pedido para confirmar se ele atende aos seus requisitos de ductilidade. Ver Produto →
Como verificar o alongamento ao adquirir fio
Solicite relatórios de testes mecânicos específicos do lote, confirme se o comprimento do medidor e o método de teste correspondem ao AWS A5.10 e valide o número com sua própria inspeção de entrada.
- Exija certificados de conformidade citando dados de testes reais para tambores entregues, e não faixas de folhetos.
- Verifique a trilha da matéria-prima: liga base, origem do fio-máquina, passes de trefilação e registros de recozimento.
- Confirme o método de teste; comprimentos de medição diferentes produzem números de alongamento diferentes.
- Execute um teste de dobramento guiado de entrada em uma placa ranhurada para trabalhos críticos.
| Liga | Alongamento do fio, recozido | Alongamento do depósito | Característica |
| ER1100 | 30-40% | 18-30% | Máxima ductilidade, baixa resistência |
| ER4043 | 12-18% | 6-12% | Fósforo anodizado à base de silício, resistente a rachaduras |
| ER4943 | 15-20% | 9-14% | Maior resistência que ER4043, boa combinação de cores |
| ER5356 | 20-26% | 14-19% | Alta resistência, dúctil, combinação de cores |
| ER5183 | 20-25% | 15-20% | Resistência criogênica de nível marinho |
| ER5556 | 22-28% | 15-20% | Magnésio mais elevado, resistência máxima |
Para 6061 e outras ligas tratáveis termicamente, o ER4043 continua sendo o enchimento padrão e é amplamente estocado.
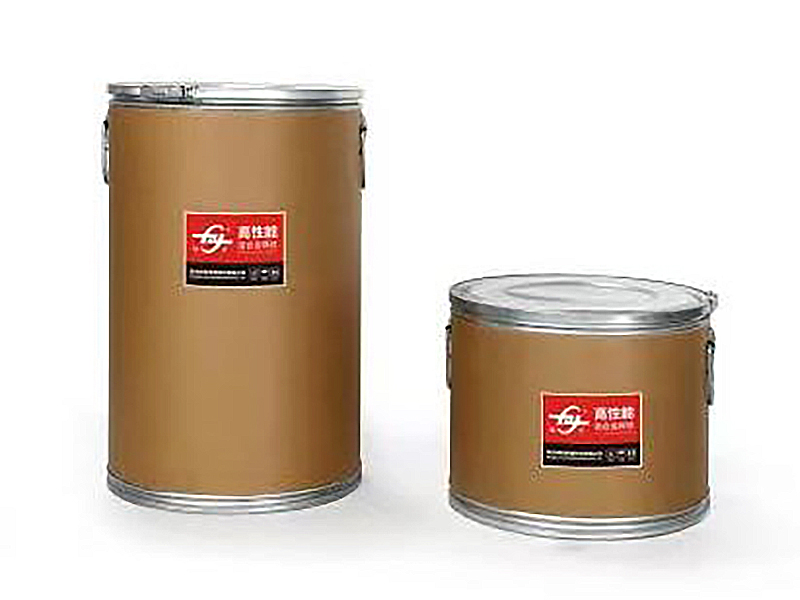 Fio de soldagem de alumínio e silicone ER4043 para ligas tratáveis termicamente Uma carga de 5% de silício amplamente abastecida com excelente fluidez, ideal para ligas 6061 e similares. Verifique os registros do processo do fabricante para confirmar se o alongamento é consistente entre os lotes antes do uso. Ver Produto →
Confirme se o fabricante documenta o processo de controle de qualidade da liga ao fio acabado e pode fornecer registros de processo mediante solicitação. A rastreabilidade é a única prova prática de que o alongamento pode ser repetido entre lotes.
Para programas estruturais, procure validação institucional. possui aprovações BD, CE, ABS, DNV e CCS e relações de fornecimento qualificadas com CRRC e Maersk.
Passos práticos para proteger o alongamento na produção
O alongamento incorporado ao fio só é preservado se o armazenamento, o sistema de alimentação e os parâmetros de soldagem evitarem danos à superfície, absorção de umidade e alterações não intencionais no arco.
- Mantenha as bobinas abertas em armários secos com umidade relativa inferior a 40%; a umidade cria camadas de óxido que atuam como iniciadores de trincas.
- Alimentação através de revestimentos de PTFE com curvaturas mínimas; torce o fio e degrada a ductilidade.
- Substitua as pontas de contato quando o desgaste do furo exceder 0,1 mm; pontas gastas adicionam fricção e marcam o fio.
- Mantenha o destaque na faixa de 15 a 20 mm; stick-out excessivo aumenta o aquecimento da resistência.
- Armazene o fio na embalagem original até o uso; a oleosidade da pele cria caminhos de porosidade.
Perguntas frequentes sobre alongamento de fio
Qual é uma boa porcentagem de alongamento para fio de soldagem de alumínio?
Para arame recozido, as ligas 5xxx normalmente fornecem 20-28%, as ligas 4xxx 12-18% e ER1100 acima de 30%. Para depósitos em serviços estruturais, um mínimo de 14-18% é um limite confiável.
Maior alongamento sempre significa melhor qualidade de solda?
O ER4043 tem menor alongamento que o ER5183, mas melhor resistência à trinca em ligas tratáveis termicamente porque o silício controla a faixa de solidificação. Equilibre o alongamento com a resistência, a resposta à corrosão e o comportamento de fissuração.
Por que os fios 5xxx apresentam maior alongamento do que os fios 4xxx?
O magnésio nos fios 5xxx é reforçado por uma solução sólida sem a frágil rede de silício que limita a ductilidade nos fios 4xxx. O recozimento restaura a ductilidade do fio trefilado; a química define o teto.
Qual padrão rege os testes de alongamento para fio de soldagem de alumínio?
AWS A5.10 classifica metais de adição de alumínio e faz referência a procedimentos de tração; ISO 18273 define designações de ligas. Compare valores apenas sob o mesmo comprimento de referência e método de teste.
NEXT:Fio de soldagem de alumínio para alumínio fino: principais fatores de seleção explicados
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319

