
Fio de soldagem de alumínio para alumínio fino: principais fatores de seleção explicados
Coloque uma folha 6061-T6 de 1,6 mm na bancada com o mesmo fio ER5356 de 1,2 mm que correu limpo na placa de 8 mm, e a falha é previsível: queimadura no primeiro terço do cordão, distorção que levanta a folha e trilhas de porosidade por trás de cada hesitação. O fio que funciona em chapa grossa é o material errado em seções finas porque a escolha do fio, e não as configurações da máquina, define o equilíbrio térmico. Esses são os fatores de seleção que importam quando o metal base tem 3 mm ou mais de espessura.
Por que o alumínio fino pune a escolha errada do fio
O alumínio fino falha quando a entrada de calor excede o que a seção transversal pode conduzir, e a seleção do fio determina quanto calor entra na junta.
O alumínio conduz calor a aproximadamente 237 W/mK, quatro a cinco vezes mais rápido que o aço-carbono, enquanto seu ponto de fusão é de apenas 660 °C. A camada de óxido na superfície derrete perto de 2.072 °C. Essa lacuna entre o derretimento da base e a ruptura do óxido é tão estreita que qualquer calor extra de um fio superdimensionado aparece imediatamente como queimadura ou flacidez.
Três fatores relacionados ao fio tornam-se a variável crítica abaixo de 3 mm de espessura:
- Entrada de calor: um fio de diâmetro maior exige corrente mais alta para derreter, e a seção fina não consegue absorver essa energia com rapidez suficiente.
- Força do arco: fios pesados 5xxx produzem um arco mais quente e agressivo que corta materiais finos antes que a piscina congele.
- Fluidez: um arame que molha rapidamente fecha a poça de fusão mais cedo, reduzindo o tempo que a zona fundida permanece aberta em chapas finas.
A queima ocorre quando a poça de fusão penetra toda a espessura da seção e o metal fundido cai. Em alumínio abaixo de 3 mm, o burn-through é um problema de seleção do fio antes de ser um problema de configuração.
Família Alloy primeiro: 4xxx vs 5xxx
Para alumínio fino, a família 4xxx (alumínio-silício) é o padrão mais seguro, enquanto os fios 5xxx (alumínio-magnésio) são reservados para juntas que necessitam de resistência ou resistência à corrosão.
ER4043 e ER4047 são os dois fios 4xxx em que os fabricantes confiam para materiais finos. Seu teor de silício de 5% e 12%, respectivamente, reduz a faixa de fusão e aumenta a fluidez, de modo que a poça de fusão umedece e congela rapidamente - um congelamento rápido é a melhor defesa contra queimaduras. Em metais básicos 6xxx, como 6061, os fios 4xxx também resistem melhor à trinca a quente do que os fios 5xxx.
ER5356 e ER5183, os cavalos de batalha 5xxx, oferecem maior resistência quando soldado e uma boa combinação de cores após anodização em metais básicos 5xxx. A compensação em chapas finas é um arco mais áspero e uma piscina de molhamento mais lento. Quando a junta realmente precisa de resistência 5xxx, ER5356 de 1,0 mm é viável; 1,2 mm raramente é justificado em material de 2 mm.
| Critério de seleção | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Melhor combinação de metal básico | 3xxx, 6xxx, 6061, alumínio fundido | 5xxx, 5052, 5083, 5086 |
| Resistência à fissuração a quente em 6xxx | Alto | Moderado, necessita de técnica cuidadosa |
| Resistência conforme soldada | Inferior, cerca de 170-200 MPa | Altoer, about 240-280 MPa |
| Fluidez em chapa fina | Excelente, umectação rápida | Arco mais baixo e mais áspero |
| Combinação de cores anodizadas | Cinza mais escuro | Boa combinação na base 5xxx |
| Risco de queimadura em 2 mm | Inferior | Altoer |
Para a maioria das seções 6xxx finas, a linha de produtos ER4043 abaixo é um ponto de partida prático para testes.
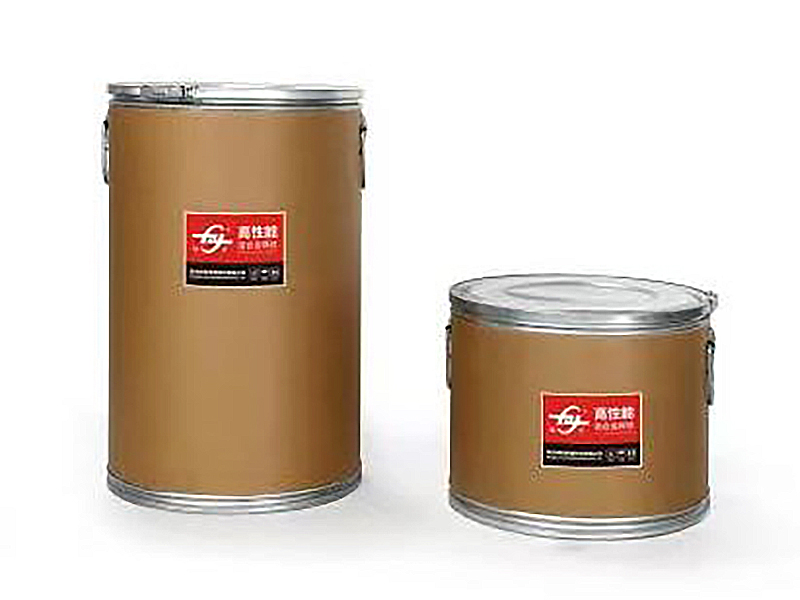 Fio de soldagem de alumínio e silicone ER4043 para seções 6xxx finas Este metal de adição com 5% de silício oferece boa fluidez e penetração, tornando-o um ponto de partida prático para testes em seções finas de alumínio 6xxx antes de ajustar o diâmetro do fio. Ver Produto →
O diâmetro do fio controla a entrada de calor
O diâmetro do fio é a alavanca mais direta na entrada de calor: para alumínio mais fino que 3 mm, caia de 1,2 mm para 1,0 mm ou 0,8 mm antes de tocar na tensão ou na velocidade de deslocamento.
Use a espessura da junta para definir o diâmetro inicial e trate a faixa de corrente como consequência, não como entrada. Um fio de 1,2 mm precisa de aproximadamente 120-160 A para derreter adequadamente; um fio de 0,8 mm derrete perfeitamente a 60-90 A. Em uma folha de 2 mm, essa diferença é a linha entre um cordão crocante e uma fileira de furos.
A alimentação é a segunda metade do problema do diâmetro. O fio de alumínio é macio e o fio de 0,8 mm tem aproximadamente um terço da resistência da coluna de 1,2 mm. É por isso que as tolerâncias de fundição e hélice são importantes: a fundição, o diâmetro natural dos laços de fio, deve ficar entre 300 e 600 mm, enquanto a hélice, a elevação vertical de uma superfície plana, deve ficar abaixo de 12 mm. Valores fora desta faixa produzem birdnesting, início de arco errático e extensão de fio inconsistente.
Para aplicações finas 4xxx onde a piscina deve congelar o mais rápido possível, o ER4047 com 12% de silício aumenta ainda mais a fluidez do que o ER4043.
 Fio de soldagem MIG de alumínio ER4047 com 12% de silício Com 12% de silício, este fio oferece maior fluidez do que o ER4043, ajudando a poça de fusão a congelar mais rapidamente para aplicações finas de 4xxx. Também oferece excelente resistência à corrosão e baixa deformação. Ver Produto →
A capacidade de alimentação e a qualidade do fornecimento decidem a consistência
A soldagem consistente de chapas finas é impossível se a química da liga, a condição da superfície e as tolerâncias mecânicas oscilarem entre os carretéis.
A porosidade do alumínio vem principalmente do hidrogênio, introduzido por óxidos de superfície, lubrificantes e umidade absorvida. Um fio que parece limpo ainda pode conter resíduos suficientes para produzir porosidade em cada solda. Fornecedores confiáveis controlam toda a linha – fundição, homogeneização, trefilação, limpeza e enrolamento de camadas – e respaldam cada aquecimento com dados de teste.
As certificações também sinalizam quais setores um fornecedor já atende. As marcas de terceiros aceitas para fio de soldagem de alumínio incluem BD, CE, ABS, DNV e CCS. Um fabricante que possui certificações marítimas e ferroviárias passou em auditorias que a maioria das fábricas de fios de uso geral nunca realiza. Materiais de soldagem Co. de Hangzhou Kunli, Ltd. é um desses fabricantes: posiciona-se como um produtor de substituição de importações de fio de soldadura de alumínio de alto desempenho, com mais de 20 anos de experiência na produção de fio de alumínio, uma capacidade anual superior a 2.500 toneladas e cerca de metade da sua produção exportada para mais de 30 países.
Um fluxo de trabalho de seleção em cinco etapas
O fluxo de trabalho de cinco etapas abaixo se aplica a todos os trabalhos de alumínio fino, quer você execute MIG, TIG ou GMAW pulsado.
- Identifique a liga base e a têmpera. Confirme se é uma liga da série 6xxx como 6061-T6 ou uma liga 5xxx como 5083, porque só isso decide a família de enchimento.
- Bloqueie a família de ligas. Use 4xxx para material fino 6xxx e 5xxx para material fino 5xxx; combine o enchimento com o metal base antes de considerar o diâmetro.
- Escolha o diâmetro na tabela de espessura. Comece com chapa de 0,8 mm até 1,5 mm e 1,0 mm de 1,5 a 3 mm; só se move até 1,2 mm quando a junta excede 3 mm.
- Verifique os dados de alimentação. Confirme a fundição entre 300 e 600 mm, hélice abaixo de 12 mm e uma superfície de fio limpa e brilhante com enrolamento estável da camada de carretel.
- Solicite documentos de qualidade rastreáveis. Solicite o certificado térmico, o relatório de composição da liga e cópias de certificações como DB, CE, ABS, DNV ou CCS antes do primeiro pedido de teste.
Trabalhar nesses cinco pontos leva cerca de dez minutos por troca de material e elimina a maioria das falhas em chapas finas antes que elas atinjam a célula de solda. Para uma versão condensada da mesma lógica, o guia de decisão rápida para seleção de fios neste site compacta todos os cinco cheques em um único cartão de referência.
Perguntas frequentes
Qual é o melhor fio de soldagem de alumínio para alumínio fino?
Para a maioria dos trabalhos de alumínio fino entre 1,5 e 3 mm, ER4043 a 1,0 mm é o ponto inicial padrão. O ER4047 é a melhor escolha quando você precisa de fluidez máxima e congelamento mais rápido possível, e o ER5356 pertence aos metais básicos 5xxx, onde a resistência ou a combinação de cores são mais importantes do que a facilidade de controle.
Posso usar ER5356 para alumínio fino?
Sim, com duas condições: o metal base deve ser uma liga 5xxx e o diâmetro deve ser 1,0 mm ou menor. Mantenha a amperagem baixa e a velocidade de deslocamento alta, porque, caso contrário, o arco 5xxx mais quente causará a queima.
 Fio de soldagem de alumínio ER5356 para ligas 5xxx e folhas finas Este metal de adição com 5% de magnésio é adequado para metais básicos 5xxx em bitolas finas ao usar diâmetros de 1,0 mm ou menores. Mantenha a amperagem baixa e a velocidade de deslocamento alta para evitar queimaduras. Ver Produto →
Qual diâmetro de fio é melhor para alumínio de 1,5 a 2 mm?
Use 0,8 mm para a faixa de 1,5 mm e 1,0 mm para o salto para 2 mm. Ambos mantêm a corrente abaixo de 110 A, o que dá à poça de fusão tempo suficiente para solidificar antes que o calor penetre em toda a seção.
Por que minha solda fina de alumínio continua rachando?
Rachaduras em chapas finas 6xxx são quase sempre rachaduras a quente causadas por uma carga rica em magnésio ou por uma poça de fusão subdimensionada. Mude para ER4043 ou ER4047, mantenha a junta limpa e aumente a velocidade de deslocamento para que a piscina não fique presa.
NEXT:Fio de liga de alumínio para impressão 3D: propriedades, aplicações e vantagens na fabricação de aditivos metálicos
produtos relacionados
-
 Veja mais
Fio de soldagem de liga de alumínio 5154
-
 Veja mais
Fio de soldagem de alumínio e silicone ER4043
-
 Veja mais
Fio de soldagem Mig de alumínio ER4047
-
 Veja mais
Fio de liga ER5154 Al-Mg
-
 Veja mais
Fio de soldagem de alumínio e magnésio ER5087
-
 Veja mais
Fio de soldagem de alumínio ER5183
-
 Veja mais
Fio de soldagem de alumínio ER5356
-
 Veja mais
Fio de soldagem de alumínio ER5554
-
 Veja mais
Fio de soldagem de alumínio ER5556
-
 Veja mais
Fio de soldagem de alumínio ER1100
-
 Veja mais
Fio de soldagem de alumínio ER5754
-
 Veja mais
Fio de soldagem de alumínio ER2319

